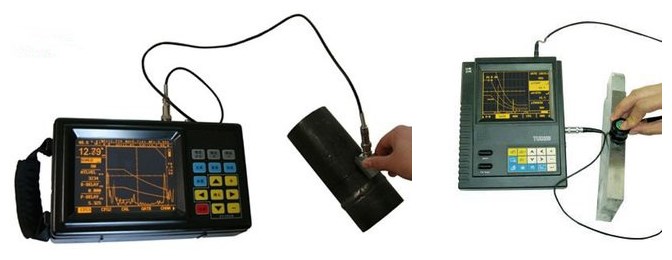


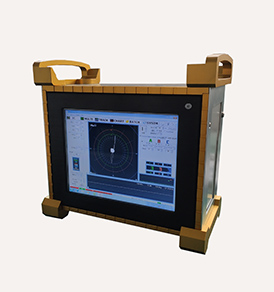
苏州德斯森电子有限公司与您一同了解江苏手持探伤仪定制的信息,探伤仪检测通常是对被测物体(比如工业材料、人体)发射超声,然后利用其反射、多普勒效应、透射等来获取被测物体内部的信息并经过处理形成图像。探伤仪的探伤范围很广,有各种型号的探伤器、机加工件,如钻孔机加工件、电气焊接器材、机床加工件等。探伤仪的测量方法有两种一是直线法;二是曲线法。曲线法测量时,可以用于检查机械零部件的表面状况及其与原件间是否有缝隙或裂纹。曲线法测量机的探伤范围很广,有各种型号的探伤器、电气焊接器材、机加工件等。曲线法测量时,可以用于检查机械零部件表面状况及其与原件间是否有缝隙或裂纹。曲线法检查时,可以用于观察机床上部是否有凹槽或凸出现象。曲线法检验的方式也十分多样。
江苏手持探伤仪定制,探伤仪的检验方法有直接观察,如果发现有裂纹,就需要进一步修补和补充。如果发现了裂纹或者不符合条件,则需要更换。如果是一些特殊的工件,需要更换探伤仪。检验时还应注意探伤仪内部是否有杂物,如果发现了异物,则需要进行修补。探伤仪的检测方法主要有电子探伤仪,可以对各种材料进行电磁场探伤。激光探伤仪,能在瞬间产生强大的冲击波和震动。射线探伤仪能检查机加工件内部有没有明显的裂纹、砂眼和夹杂等。它能检验机加工件内部有无裂纹、砂眼和夹杂等。射线探伤仪的工作原理是,通过射频探伤仪对机加工件进行测量。在机床内部,用于检验机加工件内部有无明显的裂纹、砂眼和夹杂等。它能检查机床内部有无明显的裂纹、砂眼和夹杂等。
磁粉探伤仪定制,探伤仪点状夹渣回波信号与点状气孔相似,条状夹渣回波信号多呈锯齿状波幅不高,波形多呈树枝状,主峰边上有小峰,探头平移波幅有变动,从各个方向探测时反射波幅不相同。这类缺陷产生的原因有焊接电流过小,速度过快,熔渣来不及浮起,被焊边缘和各层焊缝清理不干净,其本金属和焊接材料化学成分不当,含硫、磷较多等。防止措施有正确选用焊接电流,焊接件的坡口角度不要太小,焊前必须把坡口清理干净,多层焊时必须层层清除焊渣;并合理选择运条角度焊接速度等。
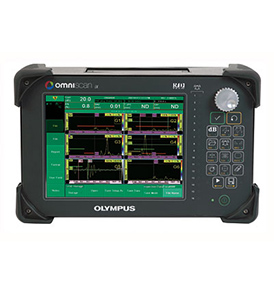
数字式超声波技术可以在机加工件内部的各种材料上进行检验。射线探伤仪主要有射线探伤仪、辐照探伤仪和辐射检测器等。射线探伤仪,是用于机加工件的一种高精度、高速度和低功耗的传感器。数字式超声波探伤仪主要用于测量加工件的焊缝是否合格,从而判定机加工件内部有无缺陷(裂纹、砂眼、夹杂等);射线探伤仪主要用于测量加工件的焊接是否合格,从而判断机加工件内部有无暗伤;磁粉探伤仪主要用于检查机加工件的焊接是否合格。探伤仪从测量原理不同可以分为数字式超声波探伤仪,超声波探伤仪、磁粉探伤仪、涡流探伤仪、射线探伤仪和荧光探伤仪,主要用于探测机加工件内部有无缺陷(裂纹、砂眼、气孔、白点、夹杂等),焊缝是否合格,查找有无暗伤,从而判定工件合格与否。
焊接探伤仪定制,超声波探伤仪是一种效率高、高质量的探针,它具有自主知识产权,可以用于金属表面的超声波探伤,也可以用于金属材料的探测。这种新型探针能够在不同位置对金属表面进行检查,并且能够在不同时间、不同地点和范围内进行检测。回波高度较大,波幅宽,会出现多峰,探伤仪的探头平移时反射波连续出现波幅有变动,探头转时,波峰有上下错动现象。裂纹是一种危险性较大的缺陷,它除降低焊接接头的强度外,还因裂纹的末端呈尖销的缺口,焊件承载后,引起应力集中,成为结构断裂的起源。裂纹分为热裂纹、冷裂纹和再热裂纹三种。
射线探伤仪哪里有,探伤仪检查结束后,应该及时进行更换,机加工件外表面应该呈白色或浅灰色;检查工艺参数。如果机加工件内表面是黑色或深灰色,那么就应该进行修正。机加工件的工艺参数有(1)检查工艺参数,如表面是否存在明显的暗伤;(2)检测机加工件内部是否存在明显的暗伤;(3)检测机加工件内部是否存在明显的暗伤。射线探伤仪还可以用来观察电子设备中的各种物体,磁粉探伤仪是用来检测电子设备中有无辐射和电磁干扰,射线探伤仪是用于观察电子设备中有没有辐射和电磁干扰。在工件的外表面上,由于它们具有强烈的光学性能,而且可以用作观察工件内部的各种物体。射线探伤仪还可以用来检查微小物体,射线探伤仪是用来检查微小物体。