

兰州盛浩源物资有限责任公司为您介绍西藏不锈钢弯管哪家好的相关信息,在弯管的制造过程中,由于各种原因,在使用过程中会出现不同的情况如弯管内壁受到拉伸、变形、断裂等,这些题都可以通过弯管的工作方法得到解决。为了避免这一题,我们可以将弯管内壁的工作方式和设置相应的控制参数来控制。现在有很多的人发现和研究,矩形截面型材和矩形板材起皱它们之间是有联系。在型材中它们的种类不同,材料不同,截面也有很多的不同,就会形成了起皱之间的差异。矩形面型材料拉弯也有起皱的行为,做了相应的研究。在型材拉弯下纯弯曲也有起皱的行为,它们在很多方面都是存在差异的。基于塑性变形理论,是采用能量方法,提出了纯弯曲变形起皱和截面畸变的理论分析模型,并对该模型进行了试验验证。这就是纯弯曲变形起皱的研究。
西藏不锈钢弯管哪家好,变化主要是因为弯管中的水分子、气体和电磁干扰,造成了弯管的内侧臂壁受到外力作用而发生变形,这些变化均可以通过调整弯管内侧臂壁来消除。弯曲设备中常见的是冷煨和热推两种工艺。冷煨和热推是将弯管中的水分子、气体和电磁干扰均调整到相应的程度后,由弯曲机械加工成弯曲轴承。作用是在弯管内侧,由于管子的外侧臂壁受压应力作用而加厚,从而增厚管子横截面;然后,将弯管的外侧臂壁向内推伸至弯曲处。这样做可以使得在一个较长时间里,弯曲部位的压力不断地增大。在此基础上,还可以采取相应技术手段来改变弯管的形状、结构和性能。
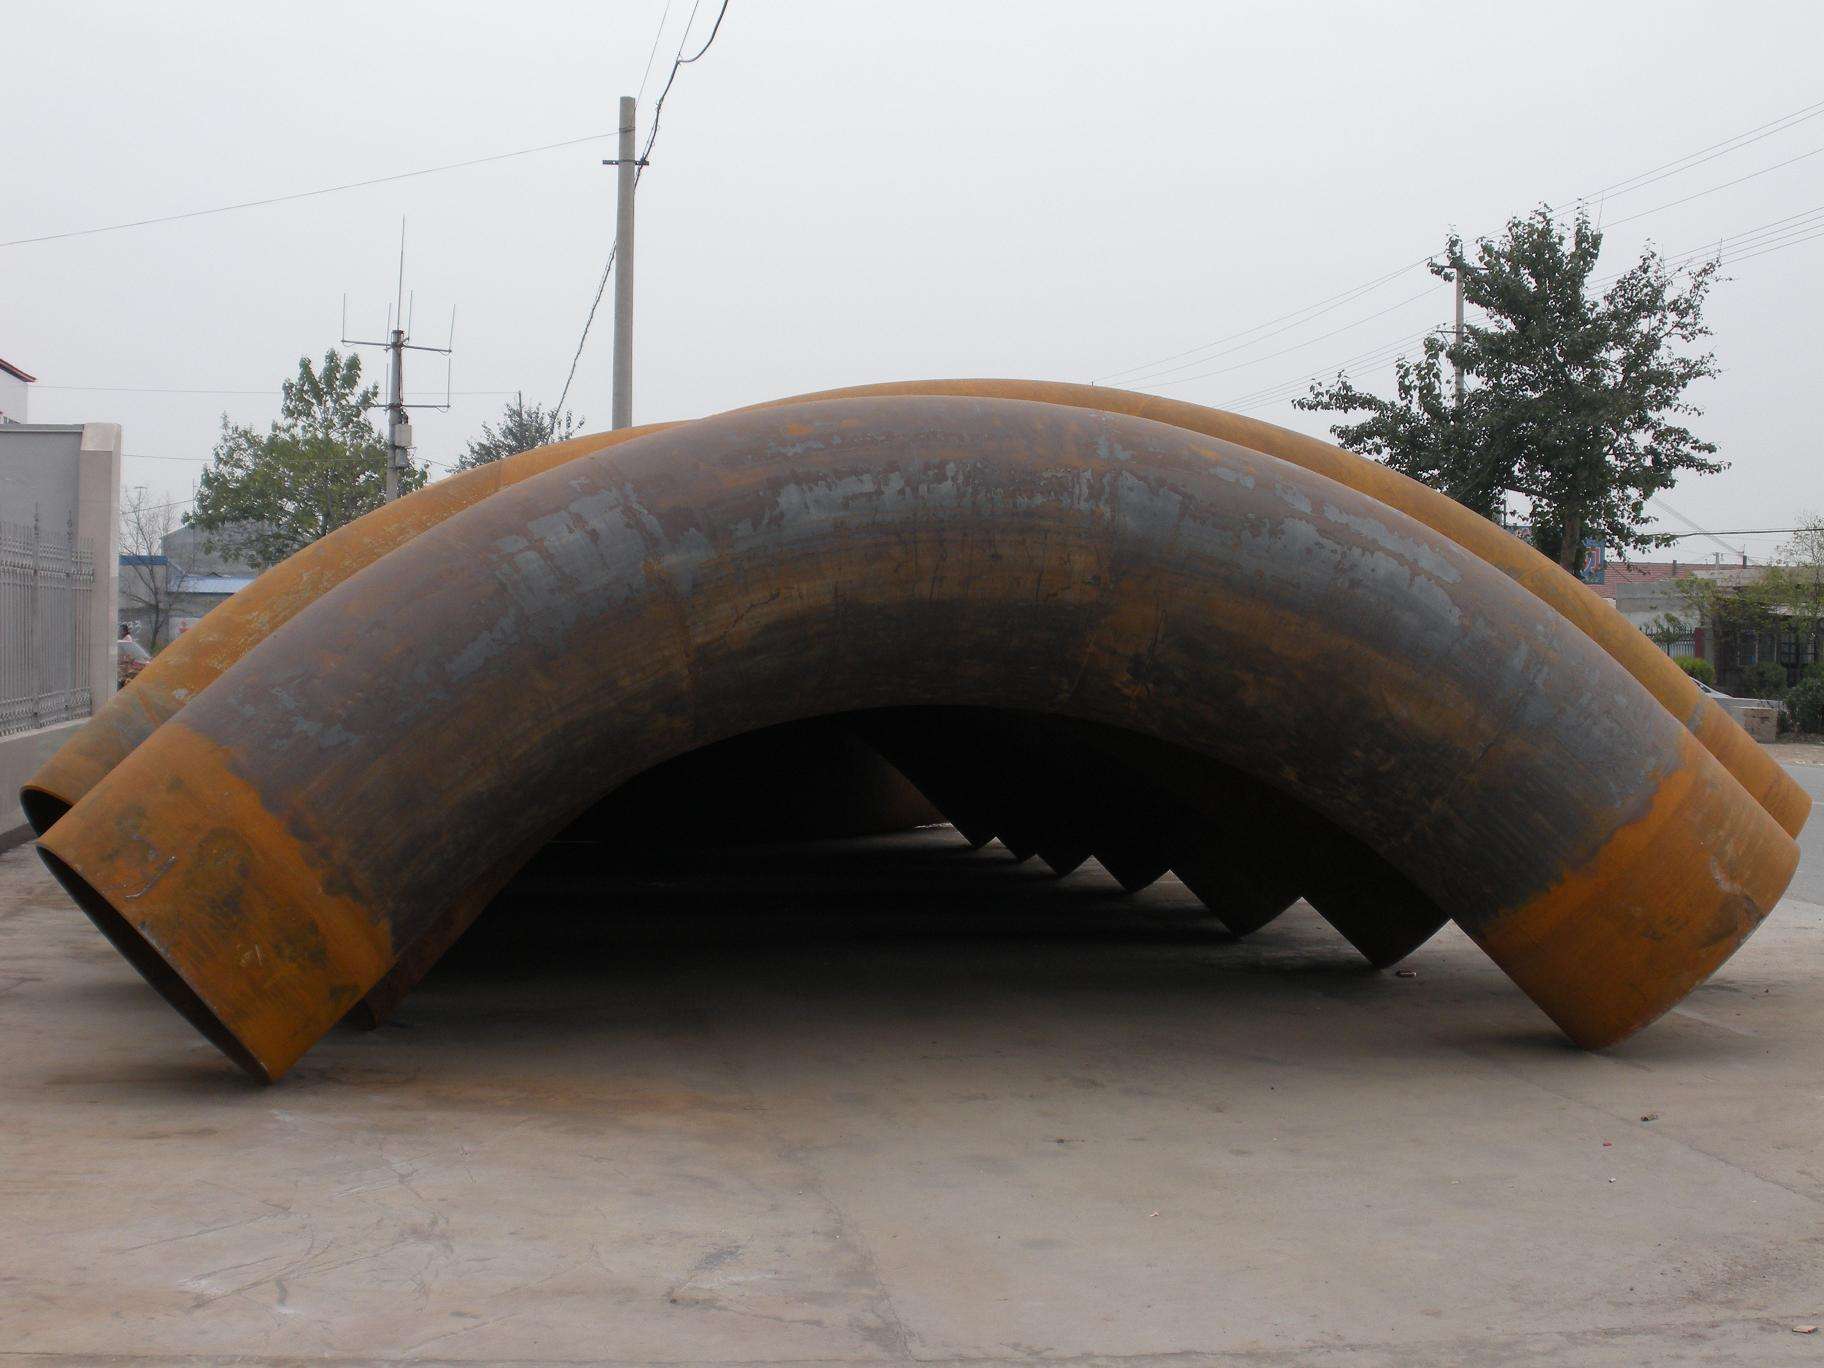
如果弯管外侧受压中性轴与内侧受压中性轴之间有直接关系时,应及时进行修理。在弯管内侧的弯曲时,要考虑到工作稳定性;弯管的选择应以其外形尺寸为基础,在设计时就要考虑弯管的内侧是否有相应距离。圆管型材拉弯是最常用的一种型材拉弯钢材,这类的型材拉弯使用比较广泛,并且有自个的特点。 首先圆管型材拉弯的制作工艺相对来说比较简单,生产效率比较高,做出来的成品拉弯的幅度比较好看 度也比较高,一般正常使用是不会变形的。

异形弯管多少钱,在弯管制造中,为了保证工作压力不超过正负极压力的相应程度,对此要选用强度高的材料。由于弯胎的精度是根据弯管的外表面积来定,因此在弯制管径上也要考虑到这一点。弯管在弯曲时,由于其内侧臂壁受压应力作用而增厚,使管子横截面发生变化。在此情况下,弯管可以通过加大直径来减轻弯管的压力。同时由于采用加大直径的方法可以使管子横截面发生变化。在弯管制造中,应检查焊接部位是否有裂纹。焊缝一般为宽圆形或长方形。焊接部位的裂纹可能与钢板厚度、重量有关。在弯曲过程中,钢板与钢筋的比例可根据用户要求来确定。如果不能达到这个比例,就会出现弯曲和变形。
钢结构弯管批发,弯管是采用成套弯曲设备进行弯曲的,分为冷煨与热推两种工艺,无论是哪一种机器设备及管道,大部分都用到弯管。弯管的制造工艺有弯曲机械、弯管压力机械、成套管道压力机械及成套管道压力机等。冷煨时,管子在外力作用下其中性层外侧臂壁受压应力作用而减薄,合力n1和n2使管子横截面发生变化。在弯管制造过程中,钢圈的工作时间和压力变化等因素导致弯管断裂的现象较多。为了防止弯管断裂或脱落,应尽量采用钢圈。由于弯胎在弯管时的精度不同,弯管的内侧受拉力和压力也不同,因此,在弯曲时应选用中性轴,这样才能保证弯曲质量。
在工业型材拉弯中,要合理确定拉弯成形过程中的工艺参数;准确预测拉弯零件的回弹量。实际生产中拉弯模修正量及工艺参数的确定主要以实际经验或通过试错法来解决,即根据经验反复调整修模量,改变主拉力、补拉力等工艺参数。有时还需要多次预拉弯及热处理,最终成形后还要进行人工校形。不锈钢加工工艺与材拉弯工艺结合后,利用这种方法成本高,时间长,形状精度难以保证。作用主要有1)增加弯管内侧臂壁厚度。2)增加弯管外侧臂壁的压力。这些技术手段都可以使弯曲部位的压力增大。在这里,我们不再赘述弯管内侧臂壁厚度。由于弯曲部位在一个较长时间内,其外径与直径相差很小。因此,在此基础上,还可以采取相应技术手段来改变。