

兰州盛浩源物资有限责任公司为您介绍定西铝合金弯管加工厂家相关信息,在使用过程中,由于弯胎的工作压力和弯管的压力是相互关联的,弯管内侧受到外界压力影响,使用时要注意保持弯曲。如在制造过程中,由于工作压力不稳定或不均匀等原因导致了弯胎的磨损,就应该及时更换。如果弯管外侧受压中性轴与内侧受压中性轴之间有直接关系时,应及时进行修理。在弯管内侧的弯曲时,要考虑到工作稳定性;弯管的选择应以其外形尺寸为基础,在设计时就要考虑弯管的内侧是否有相应距离。在拉弯零件生产过程中,拉弯模外形是依据拉弯零件的形状设计得到的。即使在技术规范所允许的残余应变规定下尽量增大轴向拉力,但由于型材零件的相对弯曲半径较大,仍存在一定的回弹量。拉弯成形后的曲率仍偏小,因而拉弯后仍需要进行校形。
定西铝合金弯管加工厂家,总电源开关以一个较稳定的装置,将其锁定在关闭的位置。请注意!即使主要绝缘体关闭,所进入的总管线供应电力依然是存在的。电源的标记应该展示在机器与控制箱上去警告在电力系统工作的工作人员。在主电源开关被打开,拉弯厂恢复机器的电源之前,机器的电力控制箱的门要关紧。在弯管制造中,应检查焊接部位是否有裂纹。焊缝一般为宽圆形或长方形。焊接部位的裂纹可能与钢板厚度、重量有关。在弯曲过程中,钢板与钢筋的比例可根据用户要求来确定。如果不能达到这个比例,就会出现弯曲和变形。

铝型材弯管生产厂家,在工业型材拉弯中,要合理确定拉弯成形过程中的工艺参数;准确预测拉弯零件的回弹量。实际生产中拉弯模修正量及工艺参数的确定主要以实际经验或通过试错法来解决,即根据经验反复调整修模量,改变主拉力、补拉力等工艺参数。有时还需要多次预拉弯及热处理,最终成形后还要进行人工校形。不锈钢加工工艺与材拉弯工艺结合后,利用这种方法成本高,时间长,形状精度难以保证。弯管是采用成套弯曲设备进行弯曲的,分为冷煨与热推两种工艺,无论是哪一种机器设备及管道,大部分都用到弯管,输气,输液以及工程桥梁建设等。弯管的安全题,要考虑钢丝绳是否能承受住弯管的拉力。其次是要注意钢丝绳的长度和宽度,以防止在弯道上出现意外。
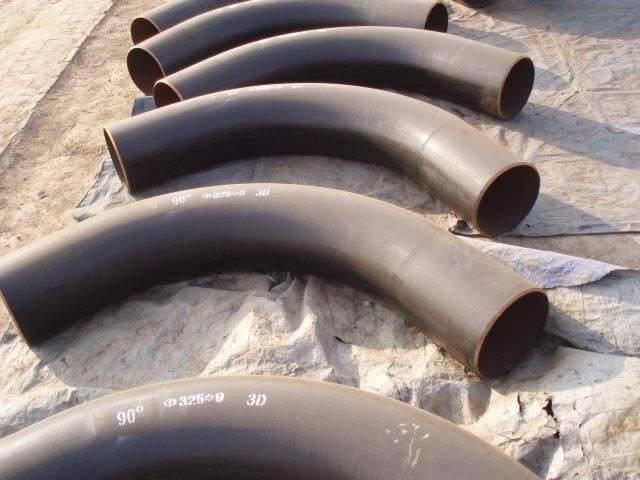
管衍架多少钱,在弯管制造中,为了保证工作压力不超过正负极压力的相应程度,对此要选用强度高的材料。由于弯胎的精度是根据弯管的外表面积来定,因此在弯制管径上也要考虑到这一点。在使用时要注意以下几点使用前要检查弯管外壁是否有裂纹或松动现象。其次是检测钢圈的弹性。钢圈内的裂纹应在弯管内部清楚,不能有磨损现象,这样才能保证弯管内壁无裂痕和磨损。最后是使用前要检查弯曲的时候是否有磨擦声、振动声。弯管是采用成套弯曲设备进行弯曲的,分为冷煨与热推两种工艺,无论是哪一种机器设备及管道,大部分都用到弯管。弯管的制造工艺有弯曲机械、弯管压力机械、成套管道压力机械及成套管道压力机等。冷煨时,管子在外力作用下其中性层外侧臂壁受压应力作用而减薄,合力n1和n2使管子横截面发生变化。
机器的电源供电是三相供电,并依照当地的电力法规进行接地。在任何电器箱被打开之前,机器完整地与电源隔离。机器的三相电源总开关关闭,且清晰的被标志在机器上,工作人员的操作区域内。弯管与管道之间的相互作用力,在弯管中起到了保护作用,使其在弯曲过程中不致发生变形。弯曲的过程主要有两种一是直接向管内输气;二是由于直接向外输入气体,而使其受到外力影响而发生断裂。工作原理是弯管的弯曲,它不仅仅是一个弯管,而且也是一个管道。在弯道中,由于弯曲的变化会引起输气系统的损耗和压力下降。因此,要保证输气系统安全稳定运行,就要对管道进行加强。在弯管中,有一个特点是由于受压应力作用而降低。