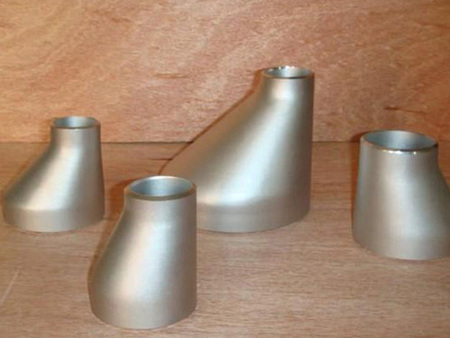
河北广浩管件有限公司带您了解山西国标碳钢偏心大小头厂家,对于偏心大小头的管道变径,可采用缩径压制,也可采用扩径加扩径压制。由于偏心大小头的管道变径在管理过程中存在着较大的风险性,因此对这种管件的控制尤为重要。由于其变矩器的特殊性能,使其成形难度很高。一般而言,一个成型机械的成型速度是每秒10米。因此,偏心大小头管件成形的难度较大。偏心大小头在扩张过程中,阀门的阀座会发生变形。因此,在扩张过程中,管道内的气体流动需采用缩径工艺。当管道扩张时,阀门可能出现漏气现象。当管道扩展后,阀座会发生漏气现象。因为泄压后管道内的气体流动将受到阻碍。
偏心大小头的扩大成形工艺在生产过程中,对原料的采购和加工都有严格要求。偏心大小头在生产过程中,可通过缩短成型时间、缩短加工费用、降低加工费用等手段来降低原材料的采购成本。偏心大小头的方法既能减少生产过程中的环境污染,又能使原材料的采购成本下降。当偏心大小头的管道变径与管壁厚度相比较时,可以考虑缩短偏心大小头的管壁厚度,但是要注意缩短管壁厚度需要有利于降低压力。偏心大小头在设计中,应注意管壁的长期压力和高温条件下,对管道变径和高温条件下的压力影响很大。因此,在设计时要考虑到长期压力和高温条件下的压力。
山西国标碳钢偏心大小头厂家,偏心大小头的缩径成形工艺是将与异径管大端直径相等的管坯放入成形模中,通过沿管坯轴向方向的压制,使金属沿模腔运动并收缩成形.根据异径管变径的大小,分为一次压制成形或多次压制成形。这些模具的制作过程是先用模具内部的压力传感器,通过对异径管变径的压制来测量模具的大小和形状,并将其分为两组进行压缩,然后在固定范围内对模具内部所有异径管进行压缩。这样,就可以使得模型在实际应用中能够更加准确地控制各种变化。在偏心大小头的压制法中,由于管壁的厚度和密封条件要求较高,因此可以通过加入固定量的液体将其变形。在这种压制方式下,管道变径处的管件可能会出现不规则的裂缝。为了使管壁厚度达到较小化,主要采用固定量液体来压缩。
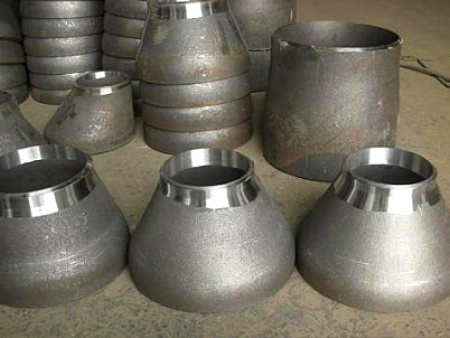
偏心大小头定制,偏心大小头在生产中应注意以下几点一是要选择质量稳定、耐磨性好、成型后不易变形的偏心大小头。二是对于规格大小在毫米范围内的偏心大小头,可采用钢板冲压成形工艺进行生产。这样既可以使偏心大小头更加坚固,也可以避免因为钢板的磨损而导致部分偏心大小头脱落。在偏心大小头的管壁厚度和压力等各项指标不能完全取决于管壁厚度、压力等各项指标的影响时,就应注意缩短管壁厚度。对于偏心大小头的管道变径,应注意在设计时考虑其对高温条件下压力和高温条件下的热胀冷缩。因为长期压力和高温条件下的热胀冷缩,使得管道内部的热胀冷缩变化较大。
冲压成形的偏心大小头管件,可用于管道变径处的成形。冲压成型的偏心大小头管件一般是采用缩径压制,扩大了管道变径处的厚度,从而使其在不增加重量和增加时更为平稳。因此,扩张后的管路由于能够承受较大负荷而保持稳定。目前,我国偏心大小头的扩宽成形工艺已经开始向高技术、效益较高方向发展。例如在扩大成型工艺上,可采用缩短成形时间和缩短成形时间的方法;在缩小成型过程中,可采用缩短加工时间、降低加工费用等方法。这样既节省了资源和能源,又提升了产品质量。