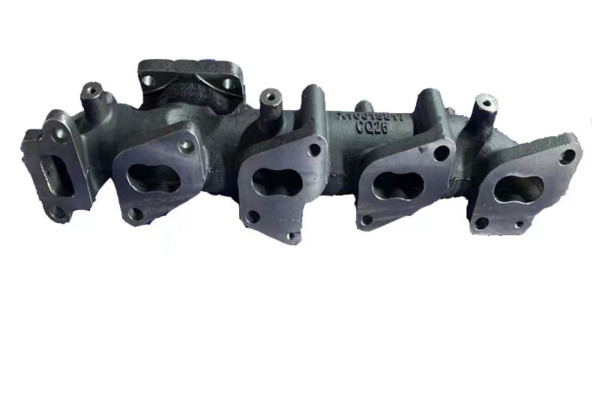
青州市佳百乐国际贸易有限公司带你了解关于全柴2105机体批发的信息,复合材料离合器壳材质碳纤维增强复合材料(CFRP)或玻璃纤维增强塑料(GFRP)。工艺模压成型或缠绕成型,需配套金属嵌件保证连接强度。特点比强度高、耐腐蚀,但制造工艺复杂,目前仅在赛车等特殊领域应用。整体式离合器壳结构与发动机缸体一体化设计,常见于纵置发动机布局。优势减少连接面,提升传动系统刚度,降低NVH(噪声、振动与声振粗糙度)水平。局限维修时需拆卸整个发动机总成,维护成本较高。
全柴2105机体批发,缸套作为发动机的关键摩擦部件,缸套直接承受高温高压燃气的冲击,并与活塞环、活塞裙部发生高速滑动摩擦,其性能直接影响发动机的可靠性、动力性和燃油经济性。从结构上看,缸套分为内表面和外表面内表面与活塞环直接接触,需具备高硬度、耐磨性和抗拉伤能力,通常通过镀铬、氮化或磷化等表面处理提高性能。缸套,全称气缸套,是内燃机的核心组件之一,通常呈圆筒形,镶嵌在机体的气缸体孔中,与活塞和缸盖共同组成燃烧室。作为发动机的关键摩擦部件,缸套直接承受高温高压燃气的冲击,并与活塞环、活塞裙部发生高速滑动摩擦,其性能直接影响发动机的可靠性、动力性和燃油经济性。
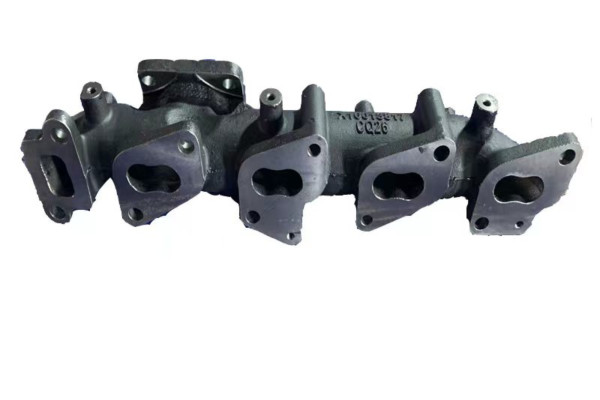
全柴2105飞轮壳定做,尺寸精度严格控制缸套的内径、外径、圆度和圆柱度等尺寸参数,确保与活塞和气缸体的配合间隙符合设计要求。表面质量检查缸套内外表面的粗糙度、硬度及表面处理层厚度,避免裂纹、气孔等缺陷。性能测试通过耐磨性试验、抗拉伤试验和热疲劳试验等,验证缸套的综合性能。曲轴皮带轮的铸造工艺(以铸铁为例)模具准备采用树脂砂或覆膜砂制作模具,表面涂覆耐火涂料,提升模具寿命和铸件表面质量。熔炼与精炼生铁、废钢、回炉料按比例熔化,温度控制在℃。加入2%-3%的孕育剂改善石墨形态,提升铸件力学性能。通过氩气旋转喷吹精炼分钟,降低氢含量至1mL/g以下。造型与浇注采用静压造型线生产砂型,保证型砂紧实度均匀。浇注温度控制在℃,浇注时间控制在秒。热处理退火处理℃保温小时,消除铸造应力。正火处理℃保温小时,细化晶粒,提升硬度。
全柴2110活塞厂家,工艺模压成型或缠绕成型,需配套金属嵌件保证连接强度。特点比强度高、耐腐蚀,但制造工艺复杂,目前仅在赛车等特殊领域应用。整体式离合器壳结构与发动机缸体一体化设计,常见于纵置发动机布局。优势减少连接面,提升传动系统刚度,降低NVH(噪声、振动与声振粗糙度)水平。局限维修时需拆卸整个发动机总成,维护成本较高。分体式离合器壳结构通过螺栓独立固定于发动机飞轮壳,常见于横置发动机布局。优势模块化设计便于维修更换,可适配不同变速箱型号。
曲轴皮带轮的机加工工艺粗加工车削外圆和端面,留余量mm。钻削中心孔,公差等级IT8。精加工数控车削皮带槽,尺寸精度IT7,表面粗糙度Ra≤6μm。铣削键槽,对称度≤05mm。动平衡去重法平衡,去除量≤5g。平衡精度等级G0,满足高速运转要求。缸套与缸盖、活塞共同组成封闭的燃烧室,为燃料燃烧提供空间。燃烧室内的高温高压燃气推动活塞做功,将化学能转化为机械能,驱动发动机运转。在筒形活塞柴油机中,缸套不仅构建燃烧室,还承受活塞的侧向推力,成为活塞往复运动的导向行程,确保活塞运动的稳定性。缸套将活塞组件及自身的热量传递给冷却水,使发动机工作温度保持在适宜范围内(通常为℃)。良好的冷却性能可防止发动机过热,提高燃油经济性和动力输出,同时延长零部件寿命。在二冲程柴油机中,缸套上布置有气口,通过活塞的启闭实现配气功能,优化燃烧过程,提高发动机效率。
绿色制造再生铝使用比例提升至50%以上,碳排放降低35%。干式切削工艺替代传统切削液,减少危废处理成本。模块化设计通用化接口设计适配多种发动机型号,减少模具和工装数量。可调式皮带槽通过液压或机械装置调整皮带槽宽度,适应不同皮带规格。数字孪生技术通过虚拟仿真优化铸造工艺参数,缩短试制周期50%。三坐标测量数据实时反馈至生产系统,实现闭环质量控制。缸套将活塞组件及自身的热量传递给冷却水,使发动机工作温度保持在适宜范围内(通常为℃)。良好的冷却性能可防止发动机过热,提高燃油经济性和动力输出,同时延长零部件寿命。在二冲程柴油机中,缸套上布置有气口,通过活塞的启闭实现配气功能,优化燃烧过程,提高发动机效率。缸套的制造工艺与质量控制制造工艺铸造采用离心铸造或砂型铸造工艺生产缸套毛坯,确保组织致密、无缺陷。