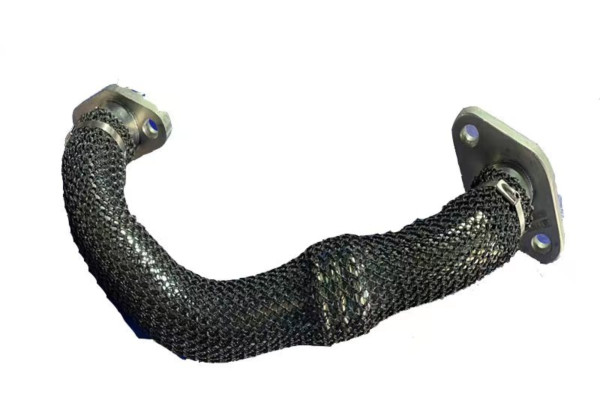
青州市佳百乐国际贸易有限公司关于宁波全柴2105节温器盖订制的介绍,智能化集成内置温度传感器实时监测工作温度,预警热损伤风险。振动监测模块通过压电传感器捕捉异常振动信号。绿色制造再生铝使用比例提升至50%以上,碳排放降低35%。干式切削工艺替代传统切削液,减少危废处理成本。模块化设计集成双质量飞轮接口,缩短传动系统轴向尺寸。预留电机安装位,适配混合动力系统改造。曲轴皮带轮是发动机前端的关键传动部件,通常安装于曲轴前端(与飞轮安装端相对),通过皮带将曲轴的旋转动能传递至其他发动机附件。
绿色制造再生铝使用比例提升至50%以上,碳排放降低35%。干式切削工艺替代传统切削液,减少危废处理成本。模块化设计通用化接口设计适配多种发动机型号,减少模具和工装数量。可调式皮带槽通过液压或机械装置调整皮带槽宽度,适应不同皮带规格。数字孪生技术通过虚拟仿真优化铸造工艺参数,缩短试制周期50%。三坐标测量数据实时反馈至生产系统,实现闭环质量控制。动力传递通过与飞轮的刚性连接,将发动机曲轴输出的扭矩传递至变速箱输入轴,实现动力传输的连续性。保护作用封闭式结构可防止灰尘、水分等异物侵入,保护内部摩擦副和传动元件免受污染。散热功能部分设计通过通风窗口或冷却油道实现热交换,维持离合器工作温度在合理范围(通常℃)。铸铁离合器壳材质采用灰铸铁(HT)或球墨铸铁(QT),抗拉强度≥MPa。工艺砂型铸造或压力铸造,后续经退火处理消除内应力。特点成本低、工艺成熟,但重量较大(通常占传动系统总重8%%),多用于中低端车型。
宁波全柴2105节温器盖订制,拉伤原因活塞环断裂、活塞销孔偏磨或润滑不良导致缸套内表面出现纵向划痕。预防措施定期检查活塞环状态,及时更换磨损件;确保活塞销与连杆小头孔的配合精度。裂纹原因热应力、机械应力或材料缺陷导致缸套产生裂纹。预防措施优化缸套结构设计,避免应力集中;控制热处理工艺,减少残余应力;选用高质量材料。穴蚀原因湿式缸套外表面与冷却水接触,在振动作用下产生气泡,气泡破裂时对缸套表面造成冲击,形成穴蚀坑。预防措施优化冷却系统设计,减少振动;选用耐穴蚀材料或涂层;控制冷却水质量,避免腐蚀性物质积累。
全柴2105起动机厂家,复合材料离合器壳材质碳纤维增强复合材料(CFRP)或玻璃纤维增强塑料(GFRP)。工艺模压成型或缠绕成型,需配套金属嵌件保证连接强度。特点比强度高、耐腐蚀,但制造工艺复杂,目前仅在赛车等特殊领域应用。整体式离合器壳结构与发动机缸体一体化设计,常见于纵置发动机布局。优势减少连接面,提升传动系统刚度,降低NVH(噪声、振动与声振粗糙度)水平。局限维修时需拆卸整个发动机总成,维护成本较高。