青州市佳百乐国际贸易有限公司关于合肥全柴2110四配套报价相关介绍,绿色制造再生铝使用比例提升至50%以上,碳排放降低35%。干式切削工艺替代传统切削液,减少危废处理成本。模块化设计通用化接口设计适配多种发动机型号,减少模具和工装数量。可调式皮带槽通过液压或机械装置调整皮带槽宽度,适应不同皮带规格。数字孪生技术通过虚拟仿真优化铸造工艺参数,缩短试制周期50%。三坐标测量数据实时反馈至生产系统,实现闭环质量控制。熔炼与精炼生铁、废钢、回炉料按比例熔化,温度控制在℃。加入2%-3%的孕育剂改善石墨形态,提升铸件力学性能。通过氩气旋转喷吹精炼分钟,降低氢含量至1mL/g以下。造型与浇注采用静压造型线生产砂型,保证型砂紧实度均匀。浇注温度控制在℃,浇注时间控制在秒。
曲轴皮带轮的铸造工艺(以铸铁为例)模具准备采用树脂砂或覆膜砂制作模具,表面涂覆耐火涂料,提升模具寿命和铸件表面质量。熔炼与精炼生铁、废钢、回炉料按比例熔化,温度控制在℃。加入2%-3%的孕育剂改善石墨形态,提升铸件力学性能。通过氩气旋转喷吹精炼分钟,降低氢含量至1mL/g以下。造型与浇注采用静压造型线生产砂型,保证型砂紧实度均匀。浇注温度控制在℃,浇注时间控制在秒。热处理退火处理℃保温小时,消除铸造应力。正火处理℃保温小时,细化晶粒,提升硬度。
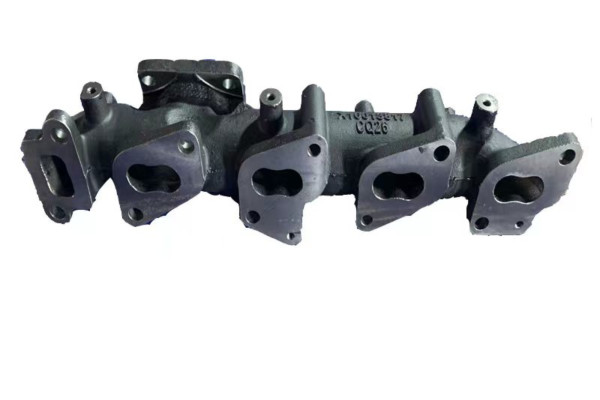
合肥全柴2110四配套报价,材料优化添加5%-0%的Sc元素提升铝合金高温强度。采用A2合金替代传统A,抗疲劳性能提升25%。结构改进增加径向加强筋数量(从4条增至8条),刚度提升40%。优化通风窗口布局,散热面积增加15%。工艺创新局部挤压强化在轴承孔周边实施冷挤压,表面硬度提升30%。激光冲击强化峰值压力3GW/cm²,残余压应力达MPa。轻量化技术拓扑优化设计通过CAE分析减少材料冗余,某车型减重达18%。混合材料应用铝合金基体+碳纤维增强复合材料(CFRP)局部补强。
全柴2105节温器座报价,局限增加连接面数量,需严格控制加工精度以避免漏油风险。热裂纹成因频繁半联动导致局部温度超过℃,铝硅合金发生相变应力。案例某出租车离合器壳使用6万公里后出现环向裂纹,经分析为散热不足所致。密封失效成因O型圈老化或安装面平面度超差(>1mm)。数据某主机厂统计显示,密封失效占离合器壳故障的37%。振动断裂成因发动机激励频率与壳体固有频率重合(通常在Hz范围)。测试通过模态分析可识别危险频率点,优化加强筋布局。
全柴2105高压油泵订做,热处理退火处理℃保温小时,消除铸造应力。正火处理℃保温小时,细化晶粒,提升硬度。曲轴皮带轮的机加工工艺粗加工车削外圆和端面,留余量mm。钻削中心孔,公差等级IT8。精加工数控车削皮带槽,尺寸精度IT7,表面粗糙度Ra≤6μm。铣削键槽,对称度≤05mm。动平衡去重法平衡,去除量≤5g。平衡精度等级G0,满足高速运转要求。