


青州白云减摩制品有限公司带你了解关于重庆液压马达侧板厂家的信息,不仅满足了欧盟RoHS与REACH指令要求,更将产品生命周期碳排放降低20%以上。例如,某企业通过采用电弧炉短流程炼钢工艺,使每吨衬套的CO₂排放量从1吨降至5吨,同时通过优化合金成分(减少Sn用量15%),使原材料成本降低12%。定制化服务成为企业竞争的新焦点,广德朗科技有限公司通过数十台自动加工设备(如CNC车床、磨床)与自有实验室(配备摩擦磨损试验机、金相显微镜),不仅满足了欧盟RoHS与REACH指令要求,更将产品生命周期碳排放降低20%以上。定制化服务成为企业竞争的新焦点。广德朗科技有限公司通过数十台自动加工设备与自有实验室,实现了从板材参数到成品公差的全程可控,能够快速响应户对特殊尺寸(内径范围从几毫米到数百毫米)、形位公差(端面跳动≤02mm)与润滑方式(预埋锂基脂、强制油润滑)的个性化需求。例如,其为重型车平衡桥设计的翻边铜套,通过法兰结构与过盈配合(mm)的优化,将安装效率提升40%,
重庆液压马达侧板厂家,应用场景的多样性对双金属衬套的性能提出了差异化需求。在汽车领域,其占据内燃机连杆衬套市场的58%以上,通过导热系数(60W/m·K)与PV值(压力×速度,润滑条件下可达10MPa·m/s)的优化,有效解决了发动机高温(可达℃)、高负荷(比压≤25MPa)条件下的散热与磨损题。例如,某型号汽油机连杆衬套采用CuPb10Sn10合金,通过表面微孔结构(孔径μm,孔隙率15%%)储存润滑油,在冷启动阶段形成油膜,将摩擦系数降低至03以下,同时钢背的弹性模量(GPa)有效吸收振动能量,减少噪声(≤65dB)。
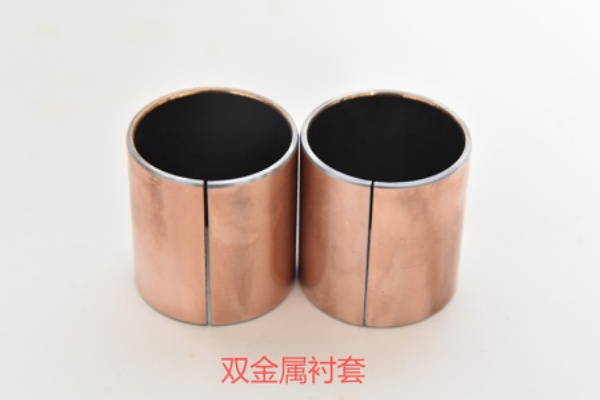
双金属配流盘销售,典型案例中,双金属衬套的技术突破直接推动了设备效能的提升。在重型装备领域,某型号矿山起重机通过采用铝青铜ZCuAl10Fe3衬套,将转台轴承的额定载荷从吨提升至吨,同时将维护周期从每3个月延长至每6个月。其关键在于合金层中铁相(Fe3Al)的弥散分布(粒径μm,体积分数15%%),有效阻碍了位错运动,使抗疲劳强度提升至摆动次数2×10⁷次,制造过程融合了材料科学、表面工程与精密加工技术。以烧结工艺为例,其流程包括基体预处理、合金粉末填充、高温烧结(温度控制在℃)、轧制复合与热处理(淬火+回火)等关键步骤。其中,烧结阶段的温度控制精度需达到±5℃,以确保铜合金层与钢背的冶金结合强度(剪切强度≥N/mm²)。
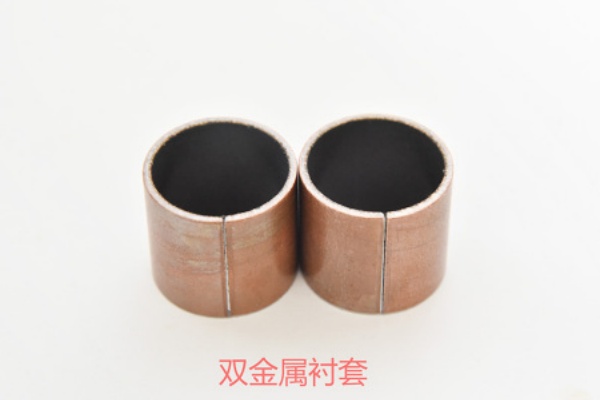
在汽车领域,其占据内燃机连杆衬套市场的58%以上,通过导热系数(60W/m·K)与PV值(压力×速度,润滑条件下可达10MPa·m/s)的优化,有效解决了发动机高温(可达℃)、高负荷(比压≤25MPa)条件下的散热与磨损题。工程机械领域,挖掘机转台、装载机动臂铰接点等部位的双金属衬套需承受冲击载荷(动承载N/mm²)与摆动摩擦,其抗疲劳强度(摆动次数≥10⁷次)与油槽设计(轴向/螺旋油槽)成为关键性能指标。
四、市场动态与行业趋势中国双金属合金衬套市场呈现稳步增长态势,年产能达万件,产量万件,产能利用率1%,需求量万件,占比重44%。这一增长背后,是“双碳”战略下绿色制造与轻量化设计的双重驱动。企业纷纷加大研发投入,可回收基材(如再生钢)与环保型润滑涂层(无铅化铜合金)技术的应用,尽管双金属衬套技术已取得显著进展,但仍面临材料成本、工艺复杂性与环保要求的挑战。例如,铜基合金的原材料成本占产品总价的35%以上,限制了其在中低端市场的普及。此外,烧结工艺的能耗题(单位产品能耗达50kWh/kg)与废料回收率(目前仅65%)亟待优化。废料中铜、铅等重金属的回收需通过火法冶金(℃熔炼)或湿法冶金(酸浸、萃取)工艺,
同时解决了比重偏析导致的裂纹萌生题。该材料在双金属机筒衬套中的应用,使设备寿命从行业平均的小时延长至小时,维护成本降低40%。七、挑战与未来方向尽管双金属衬套技术已取得显著进展,但仍面临材料成本、工艺复杂性与环保要求的挑战。例如,铜基合金的原材料成本占产品总价的35%以上,限制了其在中低端市场的普及。此外,烧结工艺的能耗题(单位产品能耗达50kWh/kg)与废料双金属衬套作为机械传动系统中不可或缺的关键部件,凭借其的材料复合结构与优异的综合性能,在汽车制造、工程机械、船舶推进、风电设备及重型工业装备等领域展现出强大的应用价值。这种由两种不同金属材料通过冶金结合或机械复合工艺制成的滑动轴承元件,不仅承载了高强度钢背的结构支撑功能,更通过表面覆以铜基、


