


青州白云减摩制品有限公司带你了解陕西双金属衬套生产厂家相关信息,但存在能耗高、二次污染风险。未来发展方向将聚焦于三个维度一是材料创新,通过纳米颗粒增强(如SiC纳米线,直径nm,长度μm)与梯度材料设计,实现强度与韧性的平衡。例如,采用功能梯度材料(FGM)技术,使合金层硬度从表面(HRC64)向内部(HRC45)逐渐降低,既保证表面耐磨性,又提升整体抗冲击能力。这种结构既保留了钢背的高强度特性(抗拉强度可达MPa以上),又赋予了表面层优异的减摩性能(摩擦系数在油润滑条件下可低至)。铝青铜系衬套则通过ZCuAl10Fe3合金实现高强度与耐腐蚀性的平衡,其硬度可达HB以上,在重载、高温(可达℃)及腐蚀性介质中表现出色。而黄铜系衬套(如H62)凭借经济性与低速轻载场景的适应性,
同时解决了比重偏析导致的裂纹萌生题。该材料在双金属机筒衬套中的应用,使设备寿命从行业平均的小时延长至小时,维护成本降低40%。七、挑战与未来方向尽管双金属衬套技术已取得显著进展,但仍面临材料成本、工艺复杂性与环保要求的挑战。例如,铜基合金的原材料成本占产品总价的35%以上,限制了其在中低端市场的普及。此外,烧结工艺的能耗题(单位产品能耗达50kWh/kg)与废料制造过程融合了材料科学、表面工程与精密加工技术。以烧结工艺为例,其流程包括基体预处理、合金粉末填充、高温烧结(温度控制在℃)、轧制复合与热处理(淬火+回火)等关键步骤。其中,烧结阶段的温度控制精度需达到±5℃,以确保铜合金层与钢背的冶金结合强度(剪切强度≥N/mm²)。
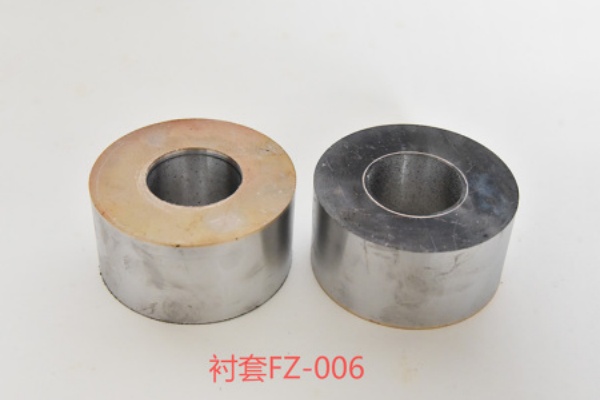
均匀,填充密度达95%以上。高温烧结阶段,温度控制精度需达到±5℃,保温时间分钟,以促进铜合金与钢背的扩散结合,形成厚度μm的冶金结合层,剪切强度≥N/mm²。轧制复合环节通过多道次冷轧(总压下率30%%),使合金层致密化,同时消除烧结过程中产生的孔隙,提升表面光洁度(Ra≤8μm)。热处理工艺则根据材料特性定制,钢铜合金衬套通常采用淬火(℃油淬)加低温回火(℃,2小时),以获得马氏体基体与细小碳化物析出相,硬度达HRC;
陕西双金属衬套生产厂家,尽管双金属衬套技术已取得显著进展,但仍面临材料成本、工艺复杂性与环保要求的挑战。例如,铜基合金的原材料成本占产品总价的35%以上,限制了其在中低端市场的普及。此外,烧结工艺的能耗题(单位产品能耗达50kWh/kg)与废料回收率(目前仅65%)亟待优化。废料中铜、铅等重金属的回收需通过火法冶金(℃熔炼)或湿法冶金(酸浸、萃取)工艺,工程机械领域,挖掘机转台、装载机动臂铰接点等部位的双金属衬套需承受冲击载荷(动承载N/mm²)与摆动摩擦,其抗疲劳强度(摆动次数≥10⁷次)与油槽设计(轴向/螺旋油槽,槽深mm,槽宽mm)成为关键性能指标。例如,某型号36吨挖掘机转台衬套采用ZCuAl10Fe3合金,通过优化油槽角度(45°)与间距(10mm),使润滑油分布均匀性提升40%,磨损率降低至01mm/h。船舶推进系统中,
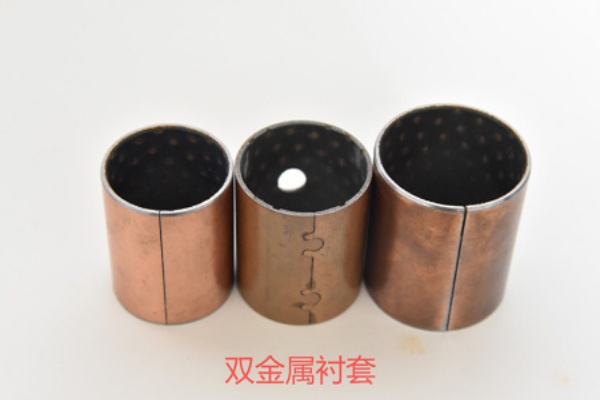
二是工艺升级,采用3D打印技术(选择性激光熔化,SLM)实现复杂结构的一体化成型,将生产周期缩短50%。例如,通过SLM工艺制造带内部油槽(螺旋槽,槽深3mm,螺距2mm)的双金属衬套,避免了传统机加工的刀具磨损题,同时提升了油槽精度(±02mm)。三是智能化集成,通过物联网传感器(如无线温度/振动传感器,传输距离≥m)与大数据分析,构建预测性维护系统,将设备综合效率(OEE)提升至90%以上。例如,某企业开发的智能衬套系统,通过实时采集运行数据(温度、振动、载荷),结合机器学习算法(如LSTM神经网络),可提前72小时预测故障,将非计划停机率降低至5%以下。


