


青州白云减摩制品有限公司为您介绍江苏齿轮泵侧板供应商的相关信息,3D打印等工艺在表面制备复杂图案,满足个性化建筑装饰需求。四、双金属侧板的未来趋势智能化与可持续化的双重驱动随着材料科学和制造技术的不断进步,双金属侧板正朝着智能化、功能集成化和可持续化方向发展。一方面,通过引入传感器和物联网技术,双金属侧板可实现结构健康监测,例如在桥梁支撑结构中嵌入应变传感器,实时反馈侧板的应力状态,为维护决策提供数据支持。另一方面,功能集成化设计使侧板不再局限于单一结构功能,而是可集成散热、电磁屏蔽、自清洁等多种功能,例如在光伏发电设备中采用具有光催化涂层的双金属侧板,
江苏齿轮泵侧板供应商,从技术挑战来看,异种金属的热膨胀系数差异(如铝1×/℃,钢12×/℃)可能导致复合界面在温度循环中产生热应力,需通过界面层设计(如插入1mm厚的Ni中间层)和残余应力控制(预热温度℃)来缓解;界面结合强度的无损检测仍依赖超声波相控阵技术(分辨率1mm),对微小缺陷(尺寸<5mm)的检出率有待提升;大规模生产中的工艺稳定性(如爆炸复合的量控制误差需<2%)和成本控制(复合工艺使材料成本增加%)也是需要突破的关键点。
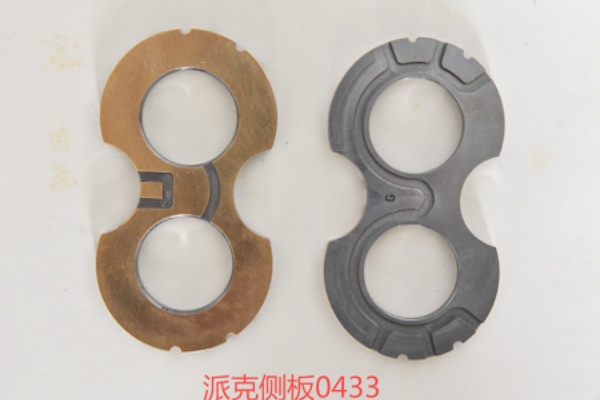
双金属配油盘厂家,行业应用的深度渗透见证了双金属侧板的技术价值。在新能源汽车领域,比亚迪“刀片电池”的侧板采用铝合金(T6)+玻璃纤维增强塑料(GFRP)的复合结构,铝合金层厚度5mm提供结构支撑,GFRP层厚度5mm通过玄武岩纤维增强实现绝缘性能(击穿电压>20kV),这种“金属刚度+复合材料绝缘”的设计使电池包体积能量密度达到Wh/L,较传统方案提升20%。航空航天领域,中国商飞C机的发动机反推装置侧板采用TC4钛合金(表层)+TA15钛合金(核心层)的梯度复合结构,通过电子束焊接技术实现两种钛合金的 连接,表层TC4的抗拉强度达MPa,核心层TA15的断裂韧性达65MPa·m^1/2,
汽车吊配流盘价格,该工艺使铜材利用率从传统工艺的65%提升至95%,单件成本降低30%,且界面结合强度达到MPa,远超行业标准。2粉末冶金成型技术的突破粉末冶金工艺通过预成型-烧结-致密化三步法,实现了双金属侧板的近净尺寸成型。以马可波罗网展示的齿轮泵浮动侧板为例,其采用铜基-铁基粉末混合技术,铁粉占比%,铜粉占比%,添加%的镍粉作为粘结剂。(如不锈钢表面喷砂处理+铝合金表面阳极氧化)使剪切强度达到MPa,满足电池组在振动、冲击工况下的结构可靠性要求。在航空航天领域,Ti6Al4V钛合金(表层)+42CrMo钢(核心层)的复合侧板应用于发动机悬挂支架,钛合金层厚度2mm提供℃高温下的抗氧化性能(氧化速率≤01g/(m²·h)),
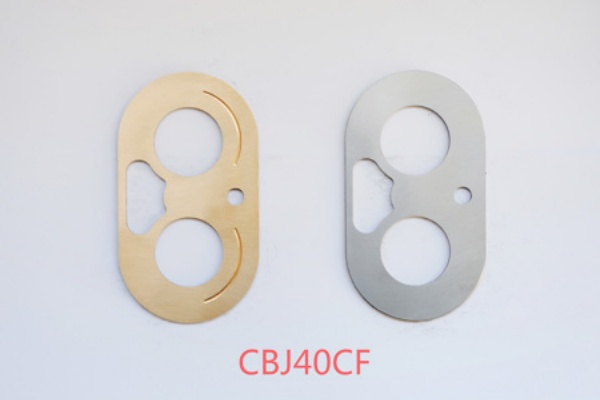
双金属止推板价格,消失模铸造技术展现了优势。研究显示,采用EPS泡沫模样,在砂型中填充高铬铸铁与碳钢双金属液,通过控制浇注温度(℃)与冷却速率(℃/s),可使界面结合区形成宽度mm的Fe-Cr-C三元共晶组织,硬度达到HRC。ANSYS模拟明,凝固至87秒时,衬板边角区域应变 达8%,通过将碳钢层圆弧面设计半径减小mm,可补偿收缩变形,确保安装精度。二、双金属侧板的性能优势多维度的技术赋能强度与重量的黄金平衡传统金属材料在追求高强度的同时往往面临重量增加的困境,而双金属侧板通过“核心层-表层”的梯度设计,实现了“刚柔并济”。以汽车A柱侧板为例,采用高强度钢作为核心层提供抗冲击能力,外层覆盖铝合金降低重量,这种结构使A柱在满足碰撞安全标准的前提下,
通过采用镍基高温合金作为钢基体替代材料,配合银铜合金层,可使侧板在高温下仍保持HB以上的硬度,且热膨胀系数匹配度达98%。波音公司某型飞机液压泵侧板,采用此材料体系后,在次循环载荷下未出现裂纹,可靠性达到标准。五、行业发展的挑战与趋势从技术突破到产业升级尽管双金属侧板技术已取得显著进展,这种“表层防护+基材承载”的设计模式,已成为高腐蚀环境装备制造的标准解决方案。导热与电磁性能的调控在电子设备散热领域,双金属侧板通过材料组合实现了导热效率的定制化设计。例如,将铜(导热系数W/m·K)与铝(导热系数W/m·K)复合,可制备出兼具高导热和轻量化的散热器侧板,满足5G基站、高性能服务器等设备的散热需求。而在电磁屏蔽领域,通过在铝基材表面复合导电性优异的铜层镍层,可制备出屏蔽效能达60dB以上的电磁屏蔽侧板,广泛应用于数据中心、医疗影像设备等对电磁干扰敏感的场景。


