


青州白云减摩制品有限公司带你了解山东工程泵止推板厂相关信息,但在材料成本、制造精度与环保要求方面仍面临挑战,其未来发展方向将聚焦于绿色制造、智能化与高性能化。1材料成本的优化路径铜资源短缺与价格波动是制约双金属侧板普及的主要因素。当前,行业正通过两方面降低成本一是开发铜基替代材料,如铝锡合金(Al-Sn)层,其成本较铜合金降低40%,但需解决耐磨性不足的题;二是提高铜材利用率,掌桥科研的烧结-轧制工艺已将利用率提升至95%,这种“散热+屏蔽”双功能集成设计使数据中心PUE值从6降至3,年节电量超过万kWh。加工性能的改善则体现在复杂曲面成型中,某航空发动机进气道侧板采用5A06铝合金(基材)+铝合金(表层)的复合结构,先对基材进行超塑性成型(温度℃,应变速率s-1),再通过冷喷涂技术沉积表层,避免了单质铝合金在成型时易出现的裂纹缺陷,使进气道曲率半径从mm减小至mm,气流分离损失降低15%,发动机推力提升3%。
山东工程泵止推板厂,通过采用镍基高温合金作为钢基体替代材料,配合银铜合金层,可使侧板在高温下仍保持HB以上的硬度,且热膨胀系数匹配度达98%。波音公司某型飞机液压泵侧板,采用此材料体系后,在次循环载荷下未出现裂纹,可靠性达到标准。五、行业发展的挑战与趋势从技术突破到产业升级尽管双金属侧板技术已取得显著进展,从技术原理层面解析,双金属侧板的制造本质是功能梯度材料的工程化实践。爆炸复合工艺利用高能爆轰产生的瞬时高压(可达10^9Pa)和高速冲击(m/s),在秒内使两种金属表面发生塑性变形并实现原子级结合,这种非平衡态加工方式特别适用于大面积( 可达20m×6m)、厚规格(总厚度mm)的双金属板制造,
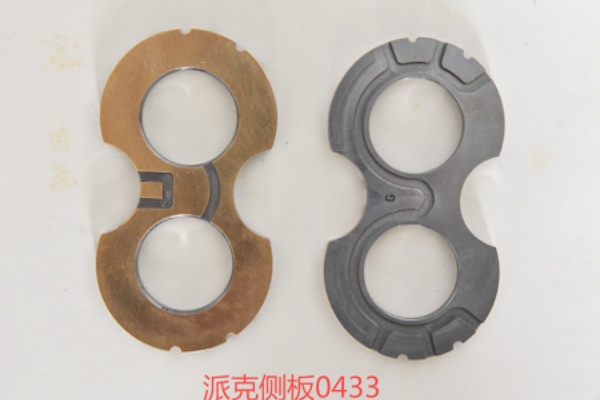
液压泵止推板厂,3环保要求的绿色转烧结与铸造工艺产生的废气、废渣处理是环保痛点。行业正推广清洁生产技术,如采用真空烧结替代大气烧结,使废气排放量降低80%;通过循环利用铜粉回收料,使原料利用率提升至98%。欧盟已出台双金属侧板生产环保标准,要求挥发性有机化合物(VOC)排放<20mg/m³,倒逼企业升级环保设备。在材料组合上,双金属侧板的设计灵活性。以不锈钢+铝复合板为例,外层不锈钢提供的耐腐蚀性和表面美观度,内层铝则大幅降低整体重量并提升导热效率,这种组合广泛应用于新能源汽车电池包外壳,既保证了电池组在潮湿、盐雾环境下的长期稳定性,又通过轻量化设计提升了车辆续航能力。再如钛合金+钢复合板,钛合金层的高强度和生物相容性使其成为医疗设备侧板的理想选择,而钢层则提供结构支撑和加工便利性,满足了手术器械对材料性能的多重需求。
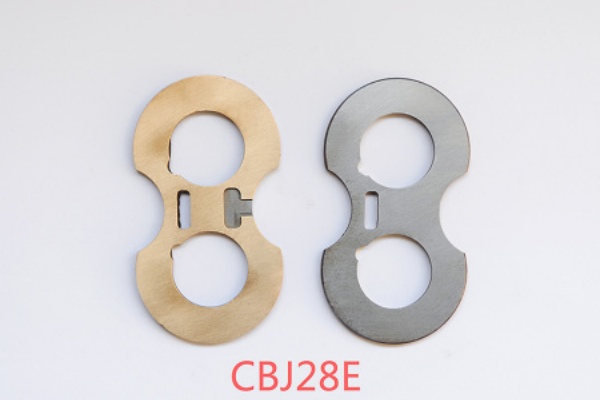
双金属配油盘多少钱,性能优势的体现贯穿于双金属侧板的全生命周期。在强度-重量比方面,汽车A柱侧板采用DP高强度钢(核心层,厚度2mm)+铝合金(表层,厚度8mm)的复合结构,通过激光拼焊技术实现两种材料的 连接,使A柱在满足欧洲NCAP侧面碰撞测试(侵入量≤mm)的同时,重量较纯钢A柱减轻35%,扩散焊接在真空或保护气氛下(压力MPa,温度Tm,Tm为金属熔点)通过原子扩散形成冶金结合,界面结合强度接近母材,适用于复杂曲面或异种金属的精密连接,如镍基高温合金与陶瓷基复合材料的复合结构。增材制造技术则通过激光或电子束逐层熔化金属粉末,实现双金属侧板的3D打印成型,这种数字化制造方式可 控制材料分布,例如在铝基材表面沉积铜功能层时,通过调整激光功率(W)和扫描速度(mm/s),使铜层厚度在mm范围内连续可调,且界面过渡区宽度小于50μm,为个性化定制提供了技术基础。
既可提供结构支撑,又能通过分解有机物实现自清洁,提升发电效率。在可持续化方面,双金属侧板的制造正逐步采用绿色工艺和循环材料。例如,通过优化爆炸复合工艺的能量输入,降低生产过程中的碳排放;采用回收金属作为基材或表层材料,减少对原生资源的依赖。此外,双金属侧板的可拆卸设计也使其在寿命周期结束后更易回收再利用,符合循环经济的发展理念。双金属侧板以复合科技重塑结构性能新标杆在工业设计与材料科学的交汇领域,双金属侧板凭借其的复合结构与的性能表现,正成为装备制造、精密仪器、新能源设备及建筑装饰等领域的核心组件。它突破了传统单一金属材料的性能局限,通过将两种或多种金属以精密工艺复合为一体,实现了强度、韧性、耐腐蚀性、导热性等多维度的协同优化。这种创新设计不仅满足了现代工业对材料轻量化、高可靠性的严苛要求,更以定制化解决方案赋能各行业技术升级,成为推动产业向、智能、绿色方向发展的重要力量。
汽车吊配流盘价格,这种“硬核承载+软质吸能”的设计模式显著提升了车辆的被动安全性。耐腐蚀性能的突破在海洋工程中尤为突出,某深海探测器支撑结构采用碳钢(核心层,厚度10mm)+双相不锈钢(表层,厚度2mm)的复合侧板,经5%NaCl溶液浸泡测试,复合界面在小时后仍保持完整,而纯碳钢结构在小时即出现点蚀坑(深度>5mm),从技术挑战来看,异种金属的热膨胀系数差异(如铝1×/℃,钢12×/℃)可能导致复合界面在温度循环中产生热应力,需通过界面层设计(如插入1mm厚的Ni中间层)和残余应力控制(预热温度℃)来缓解;界面结合强度的无损检测仍依赖超声波相控阵技术(分辨率1mm),对微小缺陷(尺寸<5mm)的检出率有待提升;大规模生产中的工艺稳定性(如爆炸复合的量控制误差需<2%)和成本控制(复合工艺使材料成本增加%)也是需要突破的关键点。


