


青州白云减摩制品有限公司为您介绍双金属止推板价格相关信息,既可提供结构支撑,又能通过分解有机物实现自清洁,提升发电效率。在可持续化方面,双金属侧板的制造正逐步采用绿色工艺和循环材料。例如,通过优化爆炸复合工艺的能量输入,降低生产过程中的碳排放;采用回收金属作为基材或表层材料,减少对原生资源的依赖。此外,双金属侧板的可拆卸设计也使其在寿命周期结束后更易回收再利用,符合循环经济的发展理念。通过采用镍基高温合金作为钢基体替代材料,配合银铜合金层,可使侧板在高温下仍保持HB以上的硬度,且热膨胀系数匹配度达98%。波音公司某型飞机液压泵侧板,采用此材料体系后,在次循环载荷下未出现裂纹,可靠性达到标准。五、行业发展的挑战与趋势从技术突破到产业升级尽管双金属侧板技术已取得显著进展,
双金属止推板价格,从技术挑战来看,异种金属的热膨胀系数差异(如铝1×/℃,钢12×/℃)可能导致复合界面在温度循环中产生热应力,需通过界面层设计(如插入1mm厚的Ni中间层)和残余应力控制(预热温度℃)来缓解;界面结合强度的无损检测仍依赖超声波相控阵技术(分辨率1mm),对微小缺陷(尺寸<5mm)的检出率有待提升;大规模生产中的工艺稳定性(如爆炸复合的量控制误差需<2%)和成本控制(复合工艺使材料成本增加%)也是需要突破的关键点。
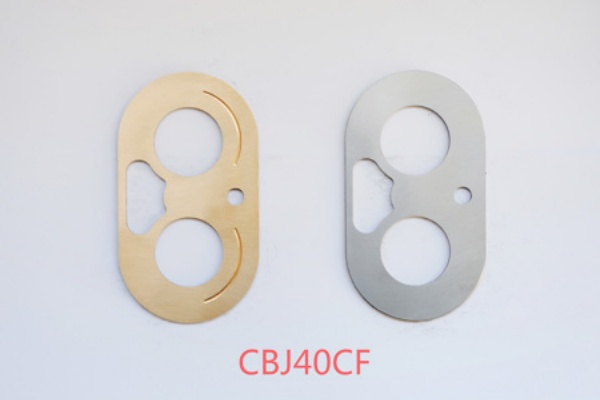
侧板厂,3残余应力的消除与尺寸稳定性烧结与轧制过程中产生的残余应力是导致侧板变形的主要原因。研究显示,经℃回火处理后,侧板内部残余应力可从MPa降至50MPa以下。某企业采用振动时效(VSR)技术,通过特定频率(Hz)的机械振动,使残余应力进一步降低至20MPa,侧板平面度在3个月内变化量小于mm,在MPa压力下预压成坯,经℃高温烧结后,孔隙率降至5%以下。热等静压(HIP)处理,进一步将密度提升至8g/cm³,接近理论密度。这种工艺生产的侧板,尺寸精度可达±01mm,平面度小于mm,完全满足液压泵高速旋转(转速>rpm)下的动平衡要求。3消失模铸造的工艺优化针对大型双金属衬板(如球磨机衬板),
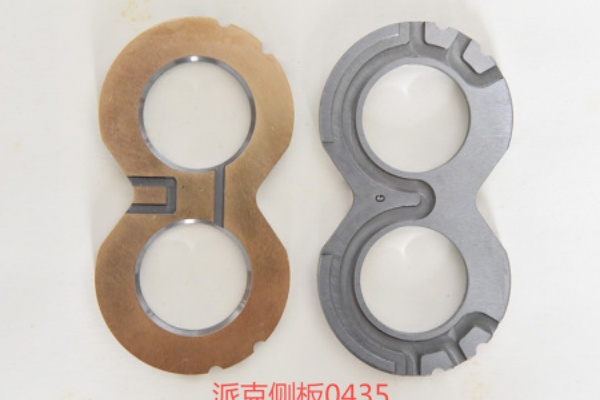
叶片泵配油盘批发,消失模铸造技术展现了优势。研究显示,采用EPS泡沫模样,在砂型中填充高铬铸铁与碳钢双金属液,通过控制浇注温度(℃)与冷却速率(℃/s),可使界面结合区形成宽度mm的Fe-Cr-C三元共晶组织,硬度达到HRC。ANSYS模拟明,凝固至87秒时,衬板边角区域应变 达8%,通过将碳钢层圆弧面设计半径减小mm,可补偿收缩变形,确保安装精度。从技术原理层面解析,双金属侧板的制造本质是功能梯度材料的工程化实践。爆炸复合工艺利用高能爆轰产生的瞬时高压(可达10^9Pa)和高速冲击(m/s),在秒内使两种金属表面发生塑性变形并实现原子级结合,这种非平衡态加工方式特别适用于大面积( 可达20m×6m)、厚规格(总厚度mm)的双金属板制造,
油泵侧板生产商,二、双金属侧板的性能优势多维度的技术赋能强度与重量的黄金平衡传统金属材料在追求高强度的同时往往面临重量增加的困境,而双金属侧板通过“核心层-表层”的梯度设计,实现了“刚柔并济”。以汽车A柱侧板为例,采用高强度钢作为核心层提供抗冲击能力,外层覆盖铝合金降低重量,这种结构使A柱在满足碰撞安全标准的前提下,通过将耐蚀性优异的金属(如L不锈钢、哈氏合金)作为表层,与成本更低但易腐蚀的基材(如碳钢)复合,可显著降低材料成本同时保证长期使用可靠性。例如,某海洋平台支撑结构采用碳钢+L不锈钢复合侧板,经10年盐雾环境测试,复合界面未出现任何腐蚀穿孔,而纯碳钢结构在相同条件下仅5年即出现严重腐蚀。
例如,消失模铸造高铬铸铁/碳钢双金属衬板研究显示,通过控制碳钢层圆弧面设计半径,可使凝固收缩后的半径自动增大mm,匹配球磨机安装面。二、制造工艺的演进从经验积累到控制双金属侧板的制造工艺经历了从传统铸造到粉末冶金、从单件加工到批量生产的跨越式发展,其核心目标在于实现界面结合强度、尺寸精度与生产效率的平衡。1烧结-轧制复合工艺的创新掌桥科研披露的液压泵双金属侧板制造工艺,代表了当前进的复合技术。该工艺首先对钢板进行超声波清洗与化学镀铜处理,在钢表面形成。


