


青州白云减摩制品有限公司关于辽宁配流盘厂家相关介绍,双金属侧板的技术演进深刻反映了当代材料科学“结构-功能一体化”的发展趋势,其通过复合设计实现的性能跃升,不仅为装备制造提供了关键支撑,更推动了工业设计理念的变革——从“单一材料选型”转向“多材料系统集成”,从“被动适应环境”转向“主动调控性能”。随着增材制造、人工智能材料设计等技术的融合,双金属侧板必将向更精密(界面过渡区<10nm)、更多功能(集成传感、储能、催化等功能)、更环保(生物可降解界面层)的方向发展,持续工业材料的技术革新。
未来可通过3D打印技术实现铜沉积,进一步减少浪费。2制造精度的智能化提升随着液压泵向高速化(转速>rpm)、高压化(压力>50MPa)发展,侧板平面度需控制在mm以内。当前,激光干涉测量与在线补偿技术已成为关键。某企业采用高精度双端面磨床,配合AI视觉检测系统,使侧板平面度达到mm,动平衡精度达到G4级,满足航空液压泵需求。这种“散热+屏蔽”双功能集成设计使数据中心PUE值从6降至3,年节电量超过万kWh。加工性能的改善则体现在复杂曲面成型中,某航空发动机进气道侧板采用5A06铝合金(基材)+铝合金(表层)的复合结构,先对基材进行超塑性成型(温度℃,应变速率s-1),再通过冷喷涂技术沉积表层,避免了单质铝合金在成型时易出现的裂纹缺陷,使进气道曲率半径从mm减小至mm,气流分离损失降低15%,发动机推力提升3%。
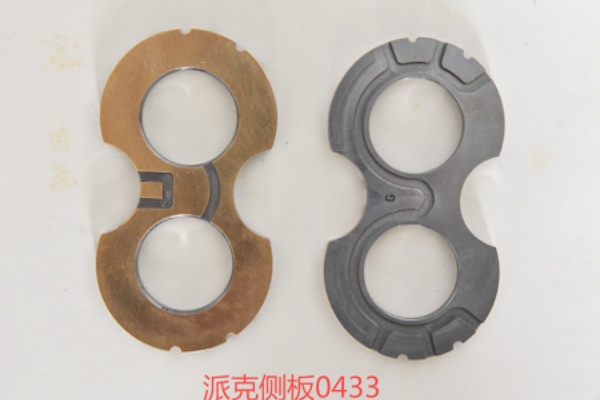
在MPa压力下预压成坯,经℃高温烧结后,孔隙率降至5%以下。热等静压(HIP)处理,进一步将密度提升至8g/cm³,接近理论密度。这种工艺生产的侧板,尺寸精度可达±01mm,平面度小于mm,完全满足液压泵高速旋转(转速>rpm)下的动平衡要求。3消失模铸造的工艺优化针对大型双金属衬板(如球磨机衬板),未来,随着绿色制造、智能化与高性能化趋势的加速,双金属侧板将向更轻量化(密度<5g/cm³)、更耐高温(工作温度>℃)、更长寿(寿命>小时)的方向发展,为装备制造业的转型升级提供关键支撑。在这场技术革命中,中国企业已通过自主创新占据了一席之地,未来更需在基础研究、标准制定与市场布局上持续发力,双金属侧板技术迈向新的高度。
辽宁配流盘厂家,扩散焊接在真空或保护气氛下(压力MPa,温度Tm,Tm为金属熔点)通过原子扩散形成冶金结合,界面结合强度接近母材,适用于复杂曲面或异种金属的精密连接,如镍基高温合金与陶瓷基复合材料的复合结构。增材制造技术则通过激光或电子束逐层熔化金属粉末,实现双金属侧板的3D打印成型,这种数字化制造方式可 控制材料分布,例如在铝基材表面沉积铜功能层时,通过调整激光功率(W)和扫描速度(mm/s),使铜层厚度在mm范围内连续可调,且界面过渡区宽度小于50μm,为个性化定制提供了技术基础。
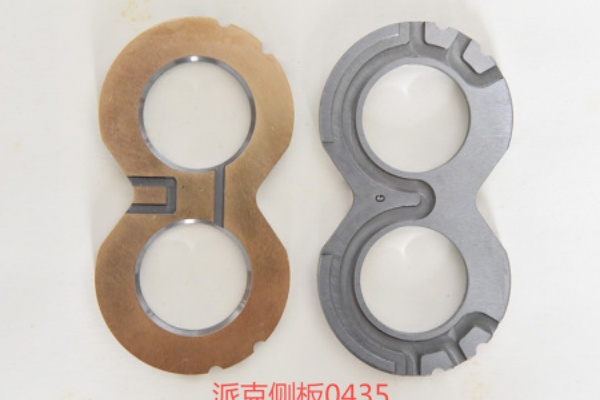
叉车泵侧板销售,且界面结合区厚度仅μm,无气孔、裂纹等缺陷。轧制复合技术则通过多道次热轧(温度℃)或冷轧(压下率%),在金属层间形成μm的互扩散层,其中细小的第二相颗粒(如Al3Fe、TiC)通过钉扎晶界作用增强界面结合力,该工艺更适合生产薄型(mm)、高精度(平面度≤1mm/m)的侧板产品,且可通过异步轧制实现厚度方向的梯度性能控制。2应力场的分布规律与控制双金属侧板的应力分布呈现明显的层间梯度。在高压工况下(系统压力>20MPa),界面结合区应力集中系数可达,是侧板失效的主要风险点。通过有限元分析(FEA)优化铜层厚度,当铜层厚度为钢层厚度的%时,界面 应力可降低30%。例如,临安东方滑动轴承有限公司的高精度液压泵油盘,通过将铜层厚度控制在mm,使侧板在25MPa压力下界面应力从MPa降至MPa,疲劳寿命突破10⁷次循环。
挖掘机配流盘价格,为新能源汽车、航空航天、电子设备、建筑装饰等制造领域提供了革命性的解决方案。其技术内核涵盖爆炸复合、轧制复合、扩散焊接、增材制造等工艺,材料组合涉及不锈钢与铝、钛合金与钢、铜与陶瓷基复合材料等数十种搭配,界面结合强度可达母材的90%以上,微观结构中形成的纳米级过渡层通过“软-硬”相协同变形机制显著提升抗疲劳性能,这些特性使其在极端环境适应性、全生命周期成本效益、功能集成化等方面展现出传统材料难以企及的优势。


