


淄博悦诚机械有限公司与您一同了解浙江双螺旋捏合机设备的信息,例如DJ系列机型通过优化螺杆根径与导程的数学模型,将粉体填充系数从6提升至85,配合双头螺纹结构使物料输送效率提高40%,同时螺杆表面经氮化处理后硬度达HV,耐磨性较普通调质钢提升3倍。双螺杆挤条机则采用同向旋转自清洁设计,啮合区形成的强剪切力场可破碎物料中的团聚体,其特有的C型腔结构使物料停留时间分布(RTD)更均匀,组织工程支架的制备同样依赖挤条技术。挤条机通过生物可降解材料(如PCL、PLGA)的挤出,制备出具有互连孔道的3D支架,其孔隙率达90%,且孔径分布均匀(μm)。实验数据显示,这种支架的细胞黏附率比传统泡沫支架高30%,且血管化速度加快2倍,为骨组织修复和皮肤再生提供了理想载体。
二、工艺创新效率提升与成本控制的双重突破(一)干燥定型技术的集成创新传统挤条工艺中,干燥环节占生产周期的40%以上,且易因干燥不均导致颗粒开裂或变形。现代挤条机通过干燥技术的集成创新,显著缩短了生产周期并提升了产品质量。例如,移动式干燥舱的加装,在挤出后立即实施45℃热风循环,使成型时间从8小时缩短至5小时,同时将比表面积损失率从25%控制在15%以内。部分设备还引入了红外快速干燥模块,通过波长匹配实现水分瞬时蒸发,进一步将干燥时间缩短至2小时。
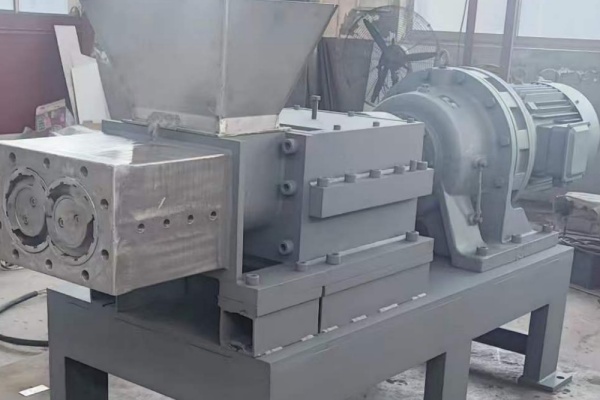
浙江双螺旋捏合机设备,工艺数据库涵盖种物料特性参数,用户输入物料组成后,系统自动推荐螺杆组合(如45D长径比+8转速比)、温度曲线(五段控温,梯度℃)与切割参数(频率Hz,振幅2mm),定制化培训体系包含VR操作模拟、故障树分析等模块,操作人员认证通过率从72%提升至99%。从技术经济指标看,现代挤条机单位产量能耗较十年前降低42%,设备投资回收期从5年缩短至8年,在碳中和目标下,挤条机的节能优势更加凸显。以10万吨/年催化剂生产线为例,采用挤条工艺可比传统方法年节电万度,相当于减排CO₂吨。此外,挤条成型的轻量化催化剂载体可减少反应器填充量,进一步降低设备能耗和运行成本。
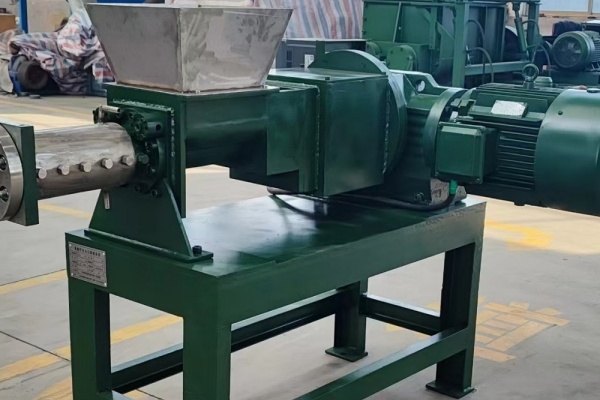
在环保领域,挤条机的密闭式设计使粉尘排放浓度低于5mg/m³,达到欧盟CE认证标准,余热回收系统通过板式换热器将挤压过程产生的热量用于物料预热,使综合能耗降低18%。针对污泥处理,开发出闭环水冷系统,通过三级过滤与逆流冷却,实现水资源循环利用率达90%,单吨产品节水2吨,同时泥条热值提升28%,可直接用于焚烧发电。行业定制化解决方案体现了挤条机的技术深度,二、工艺优化效率提升与成本控制的双重突破(一)干燥定型技术的集成创新传统挤条工艺中,干燥环节占生产周期的40%以上。而现代挤条机通过移动式干燥舱的加装,在挤出后立即实施45℃热风循环,使成型时间缩短30%。例如,在碳基吸附剂制备中,该技术将比表面积损失率从25%控制在15%以内,同时减少了因干燥不均导致的颗粒开裂题。此外,部分设备还引入了红外快速干燥模块,通过波长匹配实现水分瞬时蒸发,进一步缩短生产周期。
(三)生物医用材料的塑形在药物载体领域,挤条机通过微孔模具(Φ2mm)实现了缓释微球的连续生产。例如,在药物载体制备中,挤条成型的PLGA(聚乳酸-羟基乙酸共聚物)微球通过孔道结构控制药物释放速率,使血药浓度波动范围从±40%降至±15%。在组织工程支架领域,挤条机通过生物可降解材料(如PCL)的挤出,制备出具有互连孔道的3D支架,其孔隙率达90%,细胞黏附率提高30%。(三)生物医用材料的塑形在药物载体领域,挤条机通过微孔模具(Φ2mm)实现了缓释微球的连续生产。例如,在药物载体制备中,挤条成型的PLGA微球通过孔道结构控制药物释放速率,使血药浓度波动范围从±40%降至±15%,显著提高了治疗效果。在缓释系统中,挤条成型的海藻酸钠/壳聚糖复合微球通过pH响应性孔道,实现了餐后血糖的调控。


