


淄博悦诚机械有限公司带你了解江西浸渍机多少钱相关信息,挤条机作为现代工业中实现物料连续成型的核心设备,其技术特性贯穿了机械设计、材料科学、自动化控制与绿色制造等多个领域,形成了从基础结构到智能应用的完整技术体系。在机械结构层面,挤条机的核心组件螺杆经历了从等距等深到变距变深的迭代升级,现代单螺杆挤条机通过前段大螺距快速填充物料、后段小螺距增压密实的梯度设计,使物料在挤压腔内经历压缩-熔融-均质的渐进过程,新型催化剂的开发更离不开挤条机的支持。例如,在金属有机框架(MOF)材料研究中,挤条机通过梯度压力挤出,实现了MOF晶体在聚合物基体中的均匀分散,使材料对CO₂的吸附容量达到12mmol/g,突破了传统粉末材料的吸附极限。此外,挤条成型的核壳结构催化剂(如SiO₂@Al₂O₃)通过层状孔道设计,将反应选择性从85%提升至92%,为精细化工提供了解决方案。
(三)辅助系统的智能化集成现代挤条机普遍配备了自动化辅助系统,实现了生产过程的控制。例如,F型双螺杆挤条机通过压力传感器与限压保护装置的联动,在挤出压力超过7MPa时自动停机,避免了设备过载损坏。而Q型带回转切粒刀模块则通过独立电机驱动,实现了切粒速度与挤出速度的同步调节,使颗粒长度标准差从±2mm降至±3mm,满足了催化剂对粒径均匀性的要求。组织工程支架的制备同样依赖挤条技术。挤条机通过生物可降解材料(如PCL、PLGA)的挤出,制备出具有互连孔道的3D支架,其孔隙率达90%,且孔径分布均匀(μm)。实验数据显示,这种支架的细胞黏附率比传统泡沫支架高30%,且血管化速度加快2倍,为骨组织修复和皮肤再生提供了理想载体。
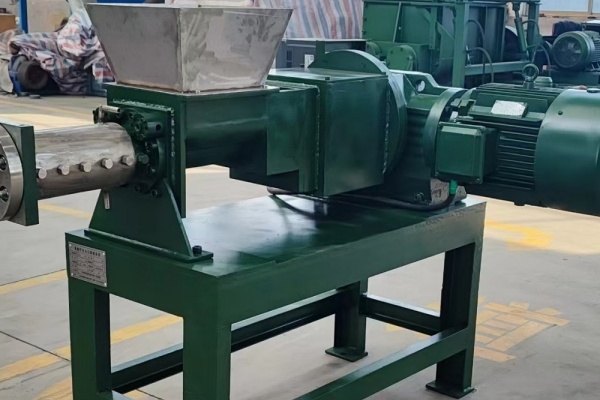
(二)模具设计的结构化升级模具作为挤条机的核心部件,其设计直接决定了产品性能。两段式组合模具通过梯度压缩,使物料在入口段完成初步密实,在出口段实现最终成型,这种设计将催化剂载体的抗压强度从15MPa提升至25MPa。而多孔异型结构模具(如三叶/四叶交叉孔道)的应用,则通过流体力学优化,降低了流体通过阻力,使反应器压降减少18%。在污泥处理领域,双腔并联挤条机通过独立模具腔体设计,实现了含水率80%污泥与调理剂的同步挤出,解决了高湿物料成型难题。
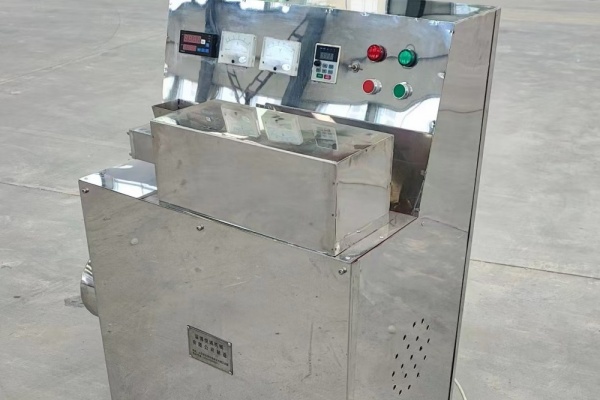
江西浸渍机多少钱,(三)材料与结构的耐用性突破国产设备在关键部件国产化替代上取得显著进展。吉林省九强机械制造有限公司的挤条机核心部件寿命突破小时,远超进口设备。其螺杆采用高强度合金钢,表面经氮化处理后耐磨性提升3倍;双破桥装置通过机械防堵设计,将物料板结率从15%降至3%以下。此外,PLC控制系统与数字化压力显示仪的集成,实现了挤出压力1MPa级精度调节,确保了产品质量的稳定性。而基于深度学习的工艺优化系统,可通过数据训练,实现螺杆转速、温度、压力等参数的毫秒级动态调整,使产品合格率提升至97%。这种技术演进不仅巩固了挤条机在传统领域的优势,更在新能源材料、生物医药等新兴产业中开辟出广阔的应用空间,持续推动着制造业向、智能、绿色的方向转型升级。
在活性炭载体生产中,单线年产能从吨提升至吨,单位成本下降31%。质量指标方面,产品尺寸公差从±5mm优化至±08mm,微观结构缺陷率从5%降至3%,满足半导体行业对载体纯度的严苛要求。未来技术发展趋势将聚焦于超精密加工、生物基材料适配与AI自主优化,纳米级模具制造技术可使孔径精度达±mm,生物可降解材料挤条工艺通过酶解辅助成型,将降解周期控制精度提升至±3天,(四)污泥资源化的技术突破年,双腔并联挤条机在污泥处理领域实现产业化应用。该设备通过独立腔体分别输送污泥与调理剂(如石灰、聚丙烯酰胺),在混合区完成均质化后,经异型孔板挤出成型。实验数据显示,含水率80%的污泥经挤条后,体积减少60%,且热值从kcal/kg提升至kcal/kg,可直接作为RDF(垃圾衍生燃料)使用。此外,挤条成型后的污泥颗粒在焚烧过程中排放量降低45%,解决了传统污泥处理的环境风险。
挤条机厂,(三)辅助系统的智能化集成现代挤条机普遍配备了自动化辅助系统。例如,F型双螺杆挤条机通过压力传感器与限压保护装置的联动,在挤出压力超过7MPa时自动停机,避免了设备过载损坏。而Q型带回转切粒刀模块则通过独立电机驱动,实现了切粒速度与挤出速度的同步调节,使颗粒长度标准差从±2mm降至±3mm。此外,部分设备还集成了在线粒径检测系统,通过激光衍射技术实时反馈数据,指导模具参数动态调整。


