


淄博悦诚机械有限公司带你了解关于辽宁液压挤条机厂家的信息,在催化剂制备领域,多级孔道成型技术通过调整螺杆转速与模具孔径组合,一步法形成比表面积m²/g的复杂孔道结构,干燥焙烧时间缩短38%,且孔容分布标准差从15cm³/g降至08cm³/g。食品加工行业应用的高纤维物料挤条机,采用双阶挤压设计,前段进行蒸汽预熟化处理,后段通过精密模具实现98%的断条率控制,挤条成型后的污泥颗粒在焚烧过程中表现出显著优势。传统污泥焚烧易产生等有害物质,而挤条颗粒通过孔道结构优化,使燃烧更充分,排放量降低45%。此外,挤条工艺减少了飞灰产生量(从30%降至15%),降低了后续处理成本。在某市政污泥处理项目中,采用挤条技术的生产线年处理量达10万吨,减排CO₂2万吨,实现了经济效益与环境效益的双赢。
辽宁液压挤条机厂家,智能化技术的深度融合使挤条机从机械装置向工业互联网终端演进,数字孪生系统通过建立设备-工艺-产品的三维仿真模型,可在虚拟环境中优化螺杆组合参数,某企业应用该技术后,新产品开发周期从90天缩短至28天,试制成本降低65%。智能预警模块集成振动分析、温度场监测与油液检测技术,可提前72小时预测轴承磨损、齿轮疲劳等故障,设备计划外停机时间减少83%。工艺数据库涵盖种物料特性参数,用户输入物料组成后,系统自动推荐螺杆组合(如45D长径比+8转速比)、温度曲线(五段控温,梯度℃)与切割参数(频率Hz,振幅2mm),定制化培训体系包含VR操作模拟、故障树分析等模块,操作人员认证通过率从72%提升至99%。从技术经济指标看,现代挤条机单位产量能耗较十年前降低42%,设备投资回收期从5年缩短至8年,
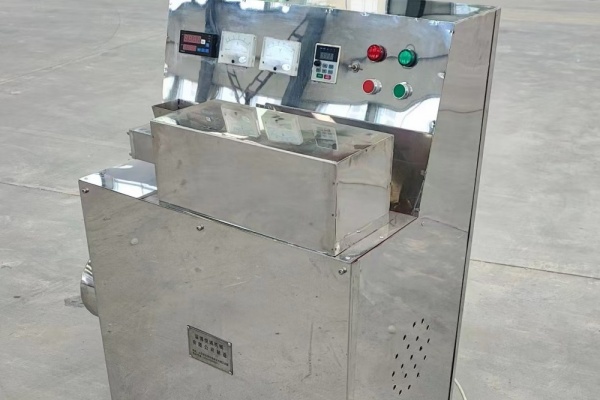
单螺杆挤条机多少钱,(四)污泥资源化的技术突破年,双腔并联挤条机在污泥处理领域实现产业化应用。该设备通过独立腔体分别输送污泥与调理剂(如石灰、聚丙烯酰胺),在混合区完成均质化后,经异型孔板挤出成型。实验数据显示,含水率80%的污泥经挤条后,体积减少60%,且热值从kcal/kg提升至kcal/kg,可直接作为RDF(垃圾衍生燃料)使用。此外,挤条成型后的污泥颗粒在焚烧过程中排放量降低45%,解决了传统污泥处理的环境风险。
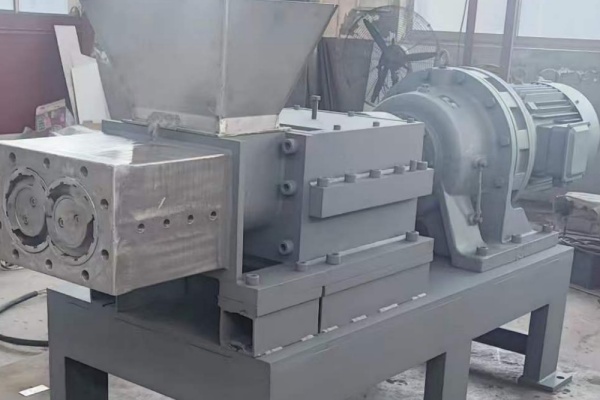
工业窑炉价格,在碳中和目标下,挤条机的节能优势更加凸显。以10万吨/年催化剂生产线为例,采用挤条工艺可比传统方法年节电万度,相当于减排CO₂吨。此外,挤条成型的轻量化催化剂载体可减少反应器填充量,进一步降低设备能耗和运行成本。(二)动力系统的适应性优化现代挤条机普遍采用变频调速技术,以适应不同物料特性和产能需求。例如,DJ单螺杆挤条机配备5kW变频电机,支持rpm无级调速,可处理从低粘度(如含水率30%的浆料)到高粘度(如含水率80%的污泥)的广泛物料。在实验室级应用中,FL型双螺杆挤条机通过5kW微型电机实现rpm的精细调速,满足小批量、多配方试制的需求;而在工业级生产中,Q型液压挤条机通过80MPa高压输出,可连续处理高密度物料(如碳基吸附剂前驱体),单台设备日产能达5吨。
立式液压挤条机生产厂家,在材料成型与加工领域,挤条机凭借其的工艺原理和持续的技术创新,已成为催化剂载体、吸附剂、生物医用材料及环保处理等行业的核心设备。其通过强制挤压将含液固态物料转化为高精度条状结构,不仅解决了传统成型工艺中粒径控制难、机械强度低、孔隙率不稳定等痛点,更在效率提升、成本优化及绿色制造等方面展现出显著优势。以下从设备性能、工艺创新、应用场景拓展及行业价值四个维度,系统解析挤条机的核心优势。(三)材料与结构的耐用性突破挤条机的耐用性直接关系到生产效率和成本控制。传统设备在处理高磨蚀性物料(如含硅铝的催化剂前驱体)时,螺杆磨损率高达每月2mm,导致频繁更换部件和停机损失。而现代挤条机通过材料升级和结构优化,显著延长了使用寿命。例如,某企业研发的碳化钨涂层螺杆,在连续处理氧化铝基物料12个月后,磨损量仅3mm,维护周期延长至原来的4倍。
动力端的创新还体现在能源利用效率上,新型变频电机配合矢量控制算法,可根据物料粘度自动调整转矩输出,在处理高岭土等低流动性物料时,电机功率因数从75提升至92,单位产量电耗降低18%。模具系统作为决定产品形态的关键部件,其技术演进呈现出高度专业化特征,实验室级挤条机模具采用钨钢基体+PVD涂层工艺,孔径精度达±mm,(三)辅助系统的智能化集成现代挤条机普遍配备了自动化辅助系统。例如,F型双螺杆挤条机通过压力传感器与限压保护装置的联动,在挤出压力超过7MPa时自动停机,避免了设备过载损坏。而Q型带回转切粒刀模块则通过独立电机驱动,实现了切粒速度与挤出速度的同步调节,使颗粒长度标准差从±2mm降至±3mm。此外,部分设备还集成了在线粒径检测系统,通过激光衍射技术实时反馈数据,指导模具参数动态调整。


