


淄博悦诚机械有限公司为您介绍江西单螺杆挤条机生产相关信息,(二)模具设计的结构化升级模具作为挤条机的核心部件,其设计直接决定了产品性能。两段式组合模具通过梯度压缩,使物料在入口段完成初步密实,在出口段实现最终成型,这种设计将催化剂载体的抗压强度从15MPa提升至25MPa。而多孔异型结构模具(如三叶/四叶交叉孔道)的应用,则通过流体力学优化,降低了流体通过阻力,使反应器压降减少18%。在污泥处理领域,双腔并联挤条机通过独立模具腔体设计,实现了含水率80%污泥与调理剂的同步挤出,解决了高湿物料成型难题。
江西单螺杆挤条机生产,二、工艺创新效率提升与成本控制的双重突破(一)干燥定型技术的集成创新传统挤条工艺中,干燥环节占生产周期的40%以上,且易因干燥不均导致颗粒开裂或变形。现代挤条机通过干燥技术的集成创新,显著缩短了生产周期并提升了产品质量。例如,移动式干燥舱的加装,在挤出后立即实施45℃热风循环,使成型时间从8小时缩短至5小时,同时将比表面积损失率从25%控制在15%以内。部分设备还引入了红外快速干燥模块,通过波长匹配实现水分瞬时蒸发,进一步将干燥时间缩短至2小时。
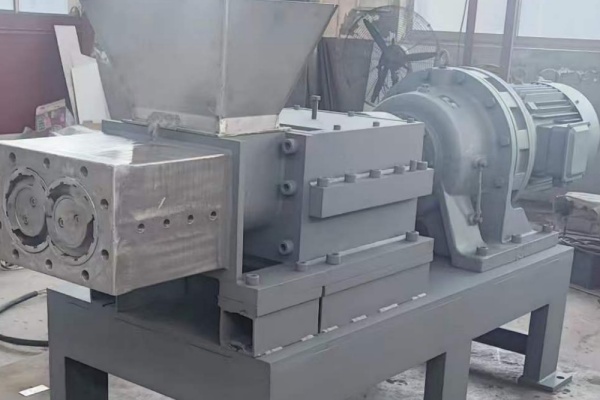
挤条机生产厂家,在生产效能维度,挤条机的连续化生产能力通过多级协同控制得到质的飞跃,双螺杆挤条机配套的失重式喂料系统,采用双螺旋计量结构,喂料精度达±5%,配合动态补偿算法,在物料密度波动±15%时仍能保持挤出量稳定。某化工企业应用的SJT机型,通过螺旋送料器与挤压器的变频联动,使设备综合利用率(OEE)从78%提升至92%,通过前段低压预紧、中段高压成型、后段保压定型的三段式压力曲线,使成型率从82%提升至95%,同时断裂强度提高30%。在污泥处理领域,双腔并联挤条机通过独立温控系统,可同步处理含水率60%与85%的物料,通过智能算法动态调整螺杆扭矩分配,使泥条断裂率从12%降至8%,且处理能耗降低22%。
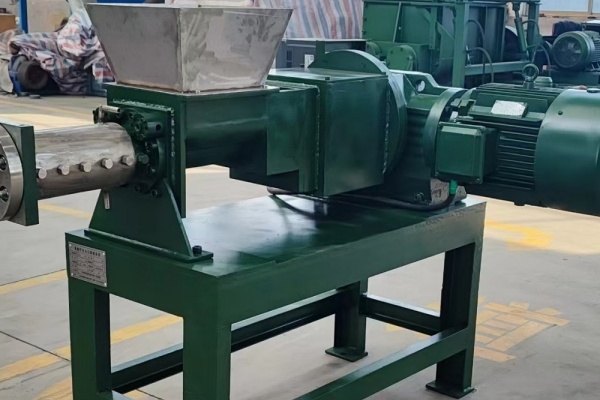
捏合机设备,多孔异型结构模具的应用则进一步拓展了产品性能。四叶交叉孔道模具通过流体力学模拟优化,使流体通过阻力降低25%,在加氢反应器中可减少压降3MPa,相当于年节能12万度(以10万吨/年装置计)。此外,微孔模具(Φ2mm)在生物医用材料领域的应用,实现了PLGA(聚乳酸-羟基乙酸共聚物)微球的高精度成型,其孔隙率达90%,细胞黏附率提高30%,为药物缓释和组织工程提供了理想载体。结语技术融合下的未来展望随着材料科学、智能制造与环保需求的深度融合,挤条机正朝着智能化、多功能化、绿色化方向演进。例如,基于AI算法的模具优化系统,可通过模拟流场分布自动生成孔道结构;而3D打印技术与挤条工艺的结合,则能实现复杂异型结构的定制化生产。可以预见,挤条机作为湿法成型领域的技术标杆,将在碳中和、生物经济等新兴战略中发挥关键作用,为制造业的转型升级提供核心装备支持。
带式干燥机厂家,模具作为挤条机的核心部件,其设计直接决定了产品性能。两段式组合模具通过梯度压缩,使物料在入口段完成初步密实,在出口段实现最终成型,这种设计将催化剂载体的抗压强度从15MPa提升至25MPa。而多孔异型结构模具(如三叶/四叶交叉孔道)的应用,则通过流体力学优化,降低了流体通过阻力,使反应器压降减少18%。在污泥处理领域,双腔并联挤条机通过独立模具腔体设计,实现了含水率80%污泥与调理剂的同步挤出,解决了高湿物料成型难题。


