


淄博悦诚机械有限公司关于浙江挤条机厂家的介绍,(二)动力系统的适应性优化现代挤条机普遍采用变频调速技术,以适应不同物料特性和产能需求。例如,DJ单螺杆挤条机配备5kW变频电机,支持rpm无级调速,可处理从低粘度(如含水率30%的浆料)到高粘度(如含水率80%的污泥)的广泛物料。在实验室级应用中,FL型双螺杆挤条机通过5kW微型电机实现rpm的精细调速,满足小批量、多配方试制的需求;而在工业级生产中,Q型液压挤条机通过80MPa高压输出,可连续处理高密度物料(如碳基吸附剂前驱体),单台设备日产能达5吨。
浙江挤条机厂家,在生产效能维度,挤条机的连续化生产能力通过多级协同控制得到质的飞跃,双螺杆挤条机配套的失重式喂料系统,采用双螺旋计量结构,喂料精度达±5%,配合动态补偿算法,在物料密度波动±15%时仍能保持挤出量稳定。某化工企业应用的SJT机型,通过螺旋送料器与挤压器的变频联动,使设备综合利用率(OEE)从78%提升至92%,多孔异型结构模具的应用则进一步拓展了产品性能。四叶交叉孔道模具通过流体力学模拟优化,使流体通过阻力降低25%,在加氢反应器中可减少压降3MPa,相当于年节能12万度(以10万吨/年装置计)。此外,微孔模具(Φ2mm)在生物医用材料领域的应用,实现了PLGA(聚乳酸-羟基乙酸共聚物)微球的高精度成型,其孔隙率达90%,细胞黏附率提高30%,为药物缓释和组织工程提供了理想载体。
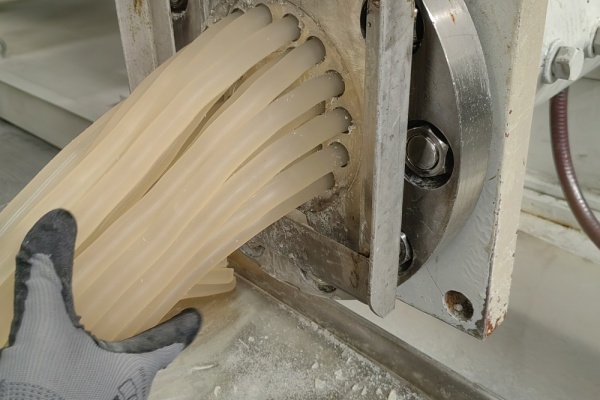
在碳中和目标下,挤条机的节能优势更加凸显。以10万吨/年催化剂生产线为例,采用挤条工艺可比传统方法年节电万度,相当于减排CO₂吨。此外,挤条成型的轻量化催化剂载体可减少反应器填充量,进一步降低设备能耗和运行成本。工艺数据库涵盖种物料特性参数,用户输入物料组成后,系统自动推荐螺杆组合(如45D长径比+8转速比)、温度曲线(五段控温,梯度℃)与切割参数(频率Hz,振幅2mm),定制化培训体系包含VR操作模拟、故障树分析等模块,操作人员认证通过率从72%提升至99%。从技术经济指标看,现代挤条机单位产量能耗较十年前降低42%,设备投资回收期从5年缩短至8年,
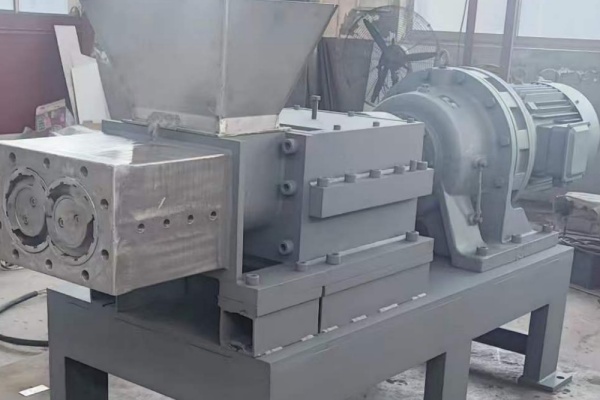
在催化剂生产领域,挤条机的连续化生产能力大幅提升了产能利用率。传统滚球法单线日产能仅kg,而挤条机可达2吨,且人工成本降低60%。此外,挤条工艺的物料利用率达98%,远高于喷雾干燥的85%,减少了原料浪费和废弃物处理成本。孔道结构方面,挤条机通过模具设计实现了从简单直孔到复杂交叉孔道的突破。以氧化铝基催化剂载体为例,两段式组合模具(入口直径3mm,出口直径5mm)通过梯度压缩,使物料在入口段完成初步密实,在出口段实现最终成型,形成内部互连的三维孔道。实验数据显示,这种结构使催化剂的比表面积从m²/g提升至m²/g,同时孔隙率稳定在65%±2%,为反应物提供了更的扩散通道。在加氢裂化催化剂中,挤条成型的微孔结构(孔径μm)实现了金属活性组分(如Ni-Mo)的高度分散,使催化剂活性提高12%,且抗积碳能力显著增强。
带式干燥机报价,可生产直径3mm的微细颗粒,表面粗糙度Ra值控制在2μm以内,有效防止高分子材料挤出时的熔体破裂现象。工业级模具则侧重于耐磨性与快速更换设计,某企业开发的卡扣式模具组件,通过内置定位销与弹性密封圈,实现单人在5分钟内完成模具更换,较传统螺栓固定方式效率提升80%,且密封寿命从次延长至次。二、工艺优化效率提升与成本控制的双重突破(一)干燥定型技术的集成创新传统挤条工艺中,干燥环节占生产周期的40%以上。而现代挤条机通过移动式干燥舱的加装,在挤出后立即实施45℃热风循环,使成型时间缩短30%。例如,在碳基吸附剂制备中,该技术将比表面积损失率从25%控制在15%以内,同时减少了因干燥不均导致的颗粒开裂题。此外,部分设备还引入了红外快速干燥模块,通过波长匹配实现水分瞬时蒸发,进一步缩短生产周期。
动力端的创新还体现在能源利用效率上,新型变频电机配合矢量控制算法,可根据物料粘度自动调整转矩输出,在处理高岭土等低流动性物料时,电机功率因数从75提升至92,单位产量电耗降低18%。模具系统作为决定产品形态的关键部件,其技术演进呈现出高度专业化特征,实验室级挤条机模具采用钨钢基体+PVD涂层工艺,孔径精度达±mm,四、行业价值技术升级与产业转型的双重驱动(一)科研创新的平台支撑实验室级挤条机(如FL型)通过5mm微孔成型与数字化压力显示,为催化剂配方优化提供了数据支持。例如,在新型金属有机框架(MOF)材料研究中,挤条机通过梯度压力挤出,实现了MOF晶体在聚合物基体中的均匀分散,使材料对CO₂的吸附容量达到12mmol/g,突破了传统粉末材料的吸附极限。


