


淄博悦诚机械有限公司关于上海液压挤条机设备相关介绍,通过液压系统实现压力的快速响应与稳定维持。反转辊筒涂胶器通过辊筒反转形成负压区,将胶液均匀吸附于辊面,再通过控制涂胶量,涂胶均匀性达98%以上。干燥分室采用热风对流与红外辐射复合加热方式,热效率较传统设备提升35%,每节分室配备独立温度控制系统,支持阶梯式升温曲线设置,适应不同胶黏剂的固化特性。在食品加工领域,真空浸渍机的模块化体现为压力控制系统的可调性。以果脯加工为例,设备内置真空泵与加压装置,通过PLC控制系统实现“抽真空-加压-保压-泄压”四阶段循环。当处理蓝莓等易碎果实时,系统可自动将真空度从MPa逐步调整至MPa,避免果肉细胞因压力突变破裂;而在处理胡萝卜等硬质蔬菜时,加压阶段压力可提升至3MPa,加速糖分渗透。这种动态压力调节功能,使单台设备能处理从软质水果到根茎类蔬菜的多样化原料。
上海液压挤条机设备,六、安全防护与人体工程学设计浸渍机的安全设计涵盖机械防护、电气安全、操作便捷性三大维度。机械防护方面,设备配备光栅传感器与安全门锁,当检测到人体接近危险区域时,1秒内停止所有运动部件;浸渍槽与干燥室采用防爆玻璃观察窗,配合高清摄像头实现远程监控,避免人员直接接触高温、高压部件。电气安全方面,设备通过CE认证,绝缘电阻≥1MΩ,接地电阻≤1Ω,配备漏电保护装置,动作时间≤1秒。三、材料适应性创新从单一介质到复合体系的突破浸渍机的材料适应性是其拓展应用场景的关键。在高性能涂料领域,浸渍机通过表面处理技术实现与纳米材料的兼容。例如,某企业开发的浸渍机在涂布辊表面镀覆聚四氟乙烯(PTFE)涂层,使辊筒与高黏度纳米涂料(黏度达mPa·s)的摩擦系数降低至03,避免涂层剥落;同时,设备配备超声波振荡装置,通过20kHz高频振动使纳米颗粒均匀分散,解决传统搅拌导致的团聚题。实际应用中,该设备生产的纳米涂层附着力从3B级提升至5B级,盐雾试验时间从小时延长至小时。
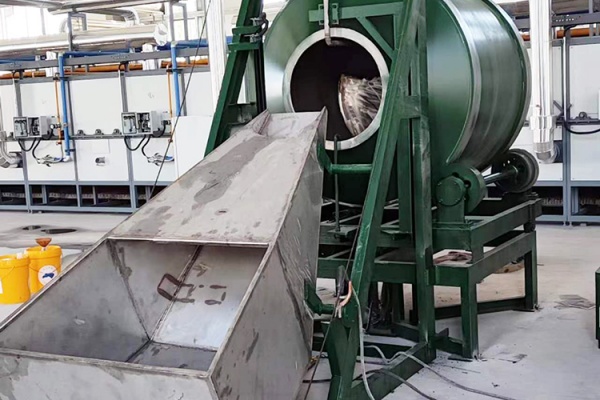
从结构原理来看,浸渍机的设计充分体现了模块化与功能集成化的特征。以人造板表面装饰领域常用的立式浸渍干燥机为例,其结构由开卷机构、浸渍槽、刮胶辊、干燥室、导向运输装置五大核心模块组成。开卷机构通过无级变速电机驱动纸卷转动,配合导向辊与张紧辊形成稳定的张力控制系统,原纸输送速度可在m/min范围内无级调节,张力波动控制在±2N以内,有效避免因张力不均导致的浸渍层厚度偏差。浸渍槽采用“U”形或梯形结构设计,内部可容纳kg胶液,槽体长度根据原纸浸渍时间需求定制,通常为m,确保胶液与材料充分接触。槽内配备搅拌装置,转速可调范围为r/min,通过湍流效应促进胶液均匀性,避免沉淀现象。
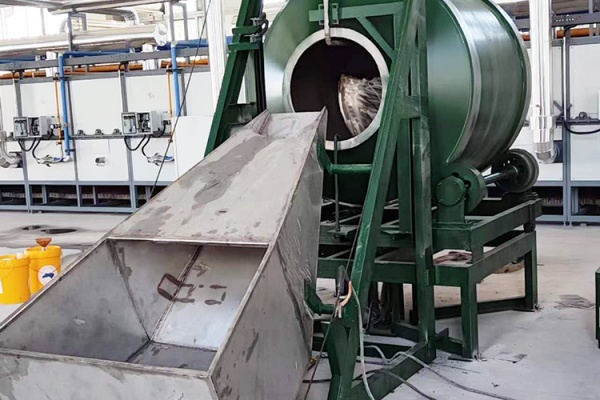
直线振动筛多少钱,一、结构模块化与功能集成化浸渍机的结构设计呈现显著的模块化特征,以适应不同行业对浸渍工艺的差异化需求。以人造板表面装饰领域为例,立式浸渍干燥机采用开卷机构、浸渍槽、刮胶辊、干燥室、导向运输装置五大核心模块的集成设计。开卷机构通过无级变速电机驱动纸卷转动,配合导向辊与张紧辊确保原纸输送的稳定性,避免因张力波动导致的浸渍不均;浸渍槽采用“U”形或梯形结构,内部可容纳kg胶液,槽体长度根据原纸浸渍时间需求定制,确保胶液与材料充分接触;刮胶辊由上下对称布置的镀铬圆钢管组成,间隙可调范围达mm,通过物理挤压控制上胶量,误差控制在±5%以内;干燥室采用三节分室结构,每节配备两排或三排加热器,支持单向或双向干燥模式,热效率较传统设备提升30%。
单螺杆挤条机设备,在食品加工领域,设备应用于肉类腌制、果蔬保鲜、蜜饯加工。以速冻食品预处理为例,新型浸渍式速冻机集成制冷盘管、超声波发生装置与搅拌泵,在℃载冷剂中,通过超声波空穴效应使食品内部冰晶细化,冰晶直径从50μm降至10μm,减少细胞破损率40%,解冻后汁液流失率从15%降至5%。在新能源领域,设备用于电池电极浸渍、电解电容真空浸漆。以铝电解电容为例,真空浸渍机在MPa真空度下,将浸漆缸直径扩展至4m,支持方形、圆形等异形结构加工,浸漆时间从分钟缩短至40分钟,电容漏电流降低30%,寿命延长至小时。
真空挤条机多少钱,在工艺参数控制方面,浸渍机通过温度、压力、时间、浓度、pH值五大核心参数的精密联动,实现材料性能的调控。以真空式自动浸渍机为例,其工艺流程分为抽真空、注液、加压、保压、泄压五个阶段。在抽真空阶段,设备对浸渍桶抽真空至MPa,使材料内部形成负压环境,真空度保持时间可通过PLC设定为分钟,确保材料孔隙充分扩张。注液阶段,浸渍液通过高压泵注入浸渍桶,注入速度可调范围为L/s,配合液位传感器实现自动停泵,避免液位过高导致的溢出。加压阶段,设备通过压缩空气或液压系统对浸渍桶加压,压力范围为MPa,加压速率可调为MPa/s,防止因压力突变导致的材料损伤。保压阶段,压力保持时间可根据材料厚度与渗透需求设定为分钟,确保胶液充分渗透至材料内部。泄压阶段,设备通过分级泄压控制压力下降速率,避免因压力骤降导致的胶液回吸或材料膨胀。该过程通过PLC控制系统实现真空度、压力、时间的联动调节,浸渍时间较常压设备缩短70%,且胶液渗透深度可达材料厚度的90%以上,适用于高密度材料或深层渗透需求。


