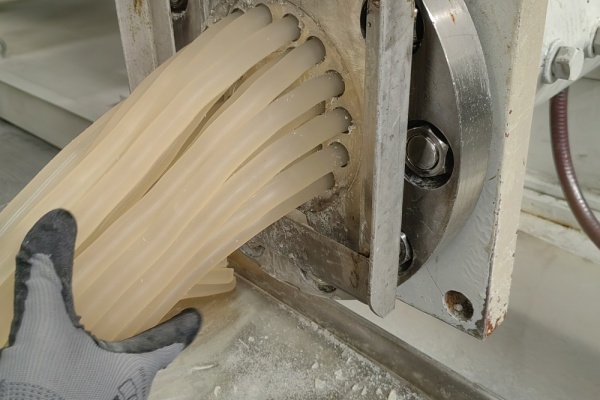
淄博悦诚机械有限公司为您介绍浙江工业窑炉咨询相关信息,可生产直径3mm的微细颗粒,表面粗糙度Ra值控制在2μm以内,有效防止高分子材料挤出时的熔体破裂现象。工业级模具则侧重于耐磨性与快速更换设计,某企业开发的卡扣式模具组件,通过内置定位销与弹性密封圈,实现单人在5分钟内完成模具更换,较传统螺栓固定方式效率提升80%,且密封寿命从次延长至次。一、设备性能高精度与高稳定性的双重保障(一)粒径与孔道结构的调控能力挤条机的核心优势之一在于其对产品粒径和孔道结构的控制。传统成型工艺(如喷雾干燥、滚球法)往往面临粒径分布宽、孔隙率波动大的题,而挤条机通过模具孔板的创新设计,实现了粒径范围从Φ2mm至Φ6mm的连续调节。例如,在FCC(流化催化裂化)催化剂制备中,采用四叶结构孔板的挤条机可将粒径控制在mm范围内,且粒径分布标准差≤1mm,远优于滚球法的±3mm。这种性直接提升了催化剂在流化床反应器中的流化性能,减少了因颗粒过大或过小导致的床层塌陷或夹带题。
浙江工业窑炉咨询,二、工艺创新效率提升与成本控制的双重突破(一)干燥定型技术的集成创新传统挤条工艺中,干燥环节占生产周期的40%以上,且易因干燥不均导致颗粒开裂或变形。现代挤条机通过干燥技术的集成创新,显著缩短了生产周期并提升了产品质量。例如,移动式干燥舱的加装,在挤出后立即实施45℃热风循环,使成型时间从8小时缩短至5小时,同时将比表面积损失率从25%控制在15%以内。部分设备还引入了红外快速干燥模块,通过波长匹配实现水分瞬时蒸发,进一步将干燥时间缩短至2小时。
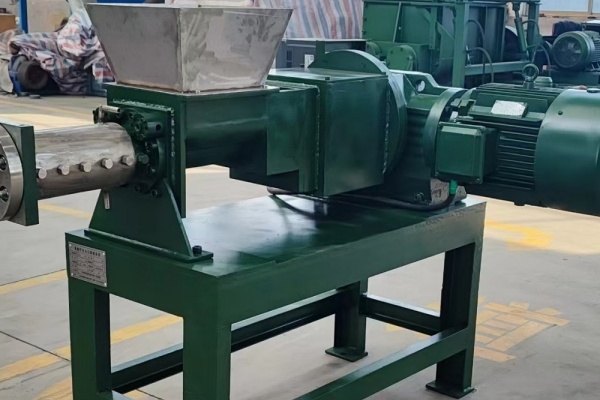
动力端的创新还体现在能源利用效率上,新型变频电机配合矢量控制算法,可根据物料粘度自动调整转矩输出,在处理高岭土等低流动性物料时,电机功率因数从75提升至92,单位产量电耗降低18%。模具系统作为决定产品形态的关键部件,其技术演进呈现出高度专业化特征,实验室级挤条机模具采用钨钢基体+PVD涂层工艺,孔径精度达±mm,在线检测技术的应用更是将质量控制提升到新高度。部分设备集成了激光衍射粒径检测系统,通过实时反馈数据指导模具参数动态调整,使产品合格率从92%提升至98%。在污泥处理领域,双腔并联挤条机通过在线湿度传感器,自动调节调理剂添加量,将含水率波动范围从±5%控制在±2%,确保了成型颗粒的稳定性。
立式螺旋挤条机多少钱,(二)模具设计的结构化升级模具作为挤条机的核心部件,其设计直接决定了产品性能。两段式组合模具通过梯度压缩,使物料在入口段完成初步密实,在出口段实现最终成型,这种设计将催化剂载体的抗压强度从15MPa提升至25MPa。而多孔异型结构模具(如三叶/四叶交叉孔道)的应用,则通过流体力学优化,降低了流体通过阻力,使反应器压降减少18%。在污泥处理领域,双腔并联挤条机通过独立模具腔体设计,实现了含水率80%污泥与调理剂的同步挤出,解决了高湿物料成型难题。