


淄博悦诚机械有限公司带你了解浙江液压挤条机设备相关信息,(三)辅助系统的智能化集成现代挤条机普遍配备了自动化辅助系统,实现了生产过程的控制。例如,F型双螺杆挤条机通过压力传感器与限压保护装置的联动,在挤出压力超过7MPa时自动停机,避免了设备过载损坏。而Q型带回转切粒刀模块则通过独立电机驱动,实现了切粒速度与挤出速度的同步调节,使颗粒长度标准差从±2mm降至±3mm,满足了催化剂对粒径均匀性的要求。分子筛吸附剂的制备同样受益于挤条技术。例如,在空气分离领域,挤条成型的5A分子筛通过微孔调控,将N₂/O₂分离系数从5提升至2,且水热稳定性显著增强。在核废水处理中,挤条成型的钛硅分子筛(TS-1)通过介孔结构优化,将Cs⁺吸附容量从50mg/g提高至80mg/g,为放射性污染治理提供了新途径。
浙江液压挤条机设备,(三)材料与结构的耐用性突破国产设备在关键部件国产化替代上取得显著进展。吉林省九强机械制造有限公司的挤条机核心部件寿命突破小时,远超进口设备。其螺杆采用高强度合金钢,表面经氮化处理后耐磨性提升3倍;双破桥装置通过机械防堵设计,将物料板结率从15%降至3%以下。此外,PLC控制系统与数字化压力显示仪的集成,实现了挤出压力1MPa级精度调节,确保了产品质量的稳定性。智能化技术的深度融合使挤条机从机械装置向工业互联网终端演进,数字孪生系统通过建立设备-工艺-产品的三维仿真模型,可在虚拟环境中优化螺杆组合参数,某企业应用该技术后,新产品开发周期从90天缩短至28天,试制成本降低65%。智能预警模块集成振动分析、温度场监测与油液检测技术,可提前72小时预测轴承磨损、齿轮疲劳等故障,设备计划外停机时间减少83%。
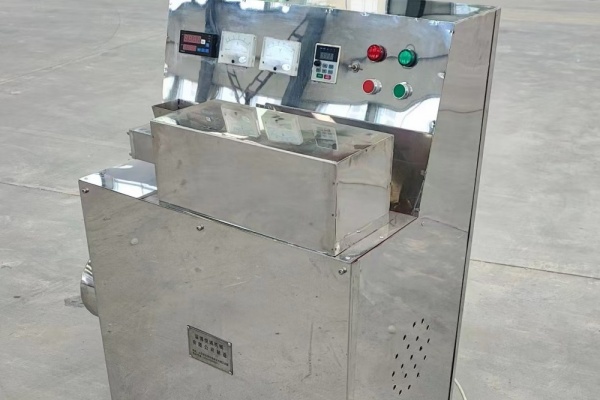
断条整形机生产厂家,(二)模具设计的结构化升级模具设计的创新是挤条机工艺突破的关键。两段式组合模具通过梯度压缩,使物料在入口段完成初步密实,在出口段实现最终成型,这种设计不仅提升了产品强度,还优化了孔道结构。例如,在分子筛催化剂制备中,采用三段式模具(压缩比5)可使ZSM-5分子筛的结晶度从85%提升至92%,同时将微孔体积从18cm³/g扩大至22cm³/g。孔道结构方面,挤条机通过模具设计实现了从简单直孔到复杂交叉孔道的突破。以氧化铝基催化剂载体为例,两段式组合模具(入口直径3mm,出口直径5mm)通过梯度压缩,使物料在入口段完成初步密实,在出口段实现最终成型,形成内部互连的三维孔道。实验数据显示,这种结构使催化剂的比表面积从m²/g提升至m²/g,同时孔隙率稳定在65%±2%,为反应物提供了更的扩散通道。在加氢裂化催化剂中,挤条成型的微孔结构(孔径μm)实现了金属活性组分(如Ni-Mo)的高度分散,使催化剂活性提高12%,且抗积碳能力显著增强。
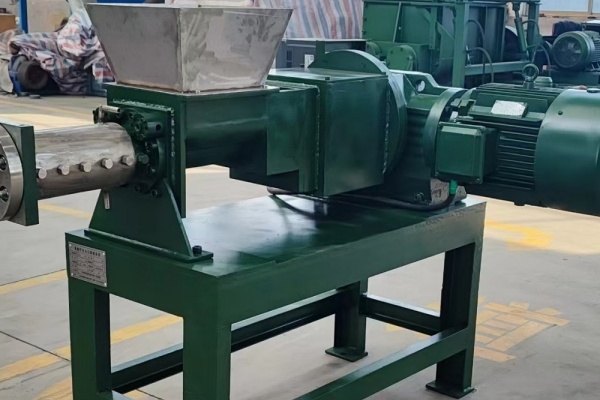
自动压料挤条机设备,多孔异型结构模具的应用则进一步拓展了产品性能。四叶交叉孔道模具通过流体力学模拟优化,使流体通过阻力降低25%,在加氢反应器中可减少压降3MPa,相当于年节能12万度(以10万吨/年装置计)。此外,微孔模具(Φ2mm)在生物医用材料领域的应用,实现了PLGA(聚乳酸-羟基乙酸共聚物)微球的高精度成型,其孔隙率达90%,细胞黏附率提高30%,为药物缓释和组织工程提供了理想载体。一、设备性能高精度与高稳定性的双重保障(一)粒径与孔道结构的调控挤条机通过模具孔板的创新设计,实现了粒径范围从Φ5mm至Φ6mm的连续调节。以FL型双螺杆挤条机为例,其采用两段式组合模具,入口直径大于出口直径,通过压缩比增强物料密实度,使氧化铝基催化剂载体的比表面积提升20%。而四叶结构孔板的应用,更是在催化剂内部形成复杂交叉孔道,孔隙率达65%,显著提高了反应活性位点的暴露效率。这种调控能力,使得挤条机在制备分子筛催化剂时,可针对不同反应需求定制孔径分布,例如在石油裂解催化剂中,通过8mm粒径与三叶孔道的组合,实现重油分子扩散与裂解。
催化剂载体生产厂家,(三)辅助系统的智能化集成现代挤条机普遍配备了自动化辅助系统。例如,F型双螺杆挤条机通过压力传感器与限压保护装置的联动,在挤出压力超过7MPa时自动停机,避免了设备过载损坏。而Q型带回转切粒刀模块则通过独立电机驱动,实现了切粒速度与挤出速度的同步调节,使颗粒长度标准差从±2mm降至±3mm。此外,部分设备还集成了在线粒径检测系统,通过激光衍射技术实时反馈数据,指导模具参数动态调整。


