


淄博悦诚机械有限公司关于浙江双螺旋捏合机生产厂家的介绍,(四)污泥资源化的技术突破年,双腔并联挤条机在污泥处理领域实现产业化应用。该设备通过独立腔体分别输送污泥与调理剂(如石灰、聚丙烯酰胺),在混合区完成均质化后,经异型孔板挤出成型。实验数据显示,含水率80%的污泥经挤条后,体积减少60%,且热值从kcal/kg提升至kcal/kg,可直接作为RDF(垃圾衍生燃料)使用。工艺数据库涵盖种物料特性参数,用户输入物料组成后,系统自动推荐螺杆组合(如45D长径比+8转速比)、温度曲线(五段控温,梯度℃)与切割参数(频率Hz,振幅2mm),定制化培训体系包含VR操作模拟、故障树分析等模块,操作人员认证通过率从72%提升至99%。从技术经济指标看,现代挤条机单位产量能耗较十年前降低42%,设备投资回收期从5年缩短至8年,
浙江双螺旋捏合机生产厂家,(三)辅助系统的智能化集成现代挤条机普遍配备了自动化辅助系统,实现了生产过程的控制。例如,F型双螺杆挤条机通过压力传感器与限压保护装置的联动,在挤出压力超过7MPa时自动停机,避免了设备过载损坏。而Q型带回转切粒刀模块则通过独立电机驱动,实现了切粒速度与挤出速度的同步调节,使颗粒长度标准差从±2mm降至±3mm,满足了催化剂对粒径均匀性的要求。多孔异型结构模具的应用则进一步拓展了产品性能。四叶交叉孔道模具通过流体力学模拟优化,使流体通过阻力降低25%,在加氢反应器中可减少压降3MPa,相当于年节能12万度(以10万吨/年装置计)。此外,微孔模具(Φ2mm)在生物医用材料领域的应用,实现了PLGA(聚乳酸-羟基乙酸共聚物)微球的高精度成型,其孔隙率达90%,细胞黏附率提高30%,为药物缓释和组织工程提供了理想载体。
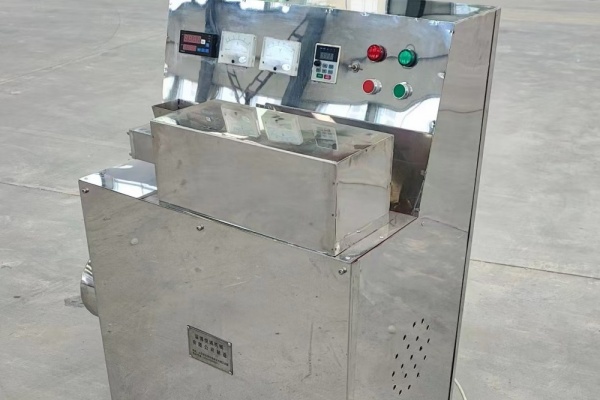
切粒机设备,可生产直径3mm的微细颗粒,表面粗糙度Ra值控制在2μm以内,有效防止高分子材料挤出时的熔体破裂现象。工业级模具则侧重于耐磨性与快速更换设计,某企业开发的卡扣式模具组件,通过内置定位销与弹性密封圈,实现单人在5分钟内完成模具更换,较传统螺栓固定方式效率提升80%,且密封寿命从次延长至次。组织工程支架的制备同样依赖挤条技术。挤条机通过生物可降解材料(如PCL、PLGA)的挤出,制备出具有互连孔道的3D支架,其孔隙率达90%,且孔径分布均匀(μm)。实验数据显示,这种支架的细胞黏附率比传统泡沫支架高30%,且血管化速度加快2倍,为骨组织修复和皮肤再生提供了理想载体。
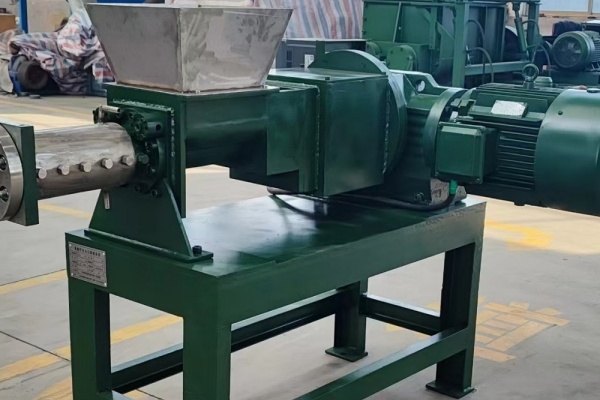
浸渍机咨询,例如DJ系列机型通过优化螺杆根径与导程的数学模型,将粉体填充系数从6提升至85,配合双头螺纹结构使物料输送效率提高40%,同时螺杆表面经氮化处理后硬度达HV,耐磨性较普通调质钢提升3倍。双螺杆挤条机则采用同向旋转自清洁设计,啮合区形成的强剪切力场可破碎物料中的团聚体,其特有的C型腔结构使物料停留时间分布(RTD)更均匀,在线检测技术的应用更是将质量控制提升到新高度。部分设备集成了激光衍射粒径检测系统,通过实时反馈数据指导模具参数动态调整,使产品合格率从92%提升至98%。在污泥处理领域,双腔并联挤条机通过在线湿度传感器,自动调节调理剂添加量,将含水率波动范围从±5%控制在±2%,确保了成型颗粒的稳定性。
挤条成型后的污泥颗粒在焚烧过程中表现出显著优势。传统污泥焚烧易产生等有害物质,而挤条颗粒通过孔道结构优化,使燃烧更充分,排放量降低45%。此外,挤条工艺减少了飞灰产生量(从30%降至15%),降低了后续处理成本。在某市政污泥处理项目中,采用挤条技术的生产线年处理量达10万吨,减排CO₂2万吨,实现了经济效益与环境效益的双赢。(二)模具设计的结构化升级模具作为挤条机的核心部件,其设计直接决定了产品性能。两段式组合模具通过梯度压缩,使物料在入口段完成初步密实,在出口段实现最终成型,这种设计将催化剂载体的抗压强度从15MPa提升至25MPa。而多孔异型结构模具(如三叶/四叶交叉孔道)的应用,则通过流体力学优化,降低了流体通过阻力,使反应器压降减少18%。在污泥处理领域,双腔并联挤条机通过独立模具腔体设计,实现了含水率80%污泥与调理剂的同步挤出,解决了高湿物料成型难题。
在碳中和目标下,挤条机的节能优势更加凸显。以10万吨/年催化剂生产线为例,采用挤条工艺可比传统方法年节电万度,相当于减排CO₂吨。此外,挤条成型的轻量化催化剂载体可减少反应器填充量,进一步降低设备能耗和运行成本。在活性炭载体生产中,单线年产能从吨提升至吨,单位成本下降31%。质量指标方面,产品尺寸公差从±5mm优化至±08mm,微观结构缺陷率从5%降至3%,满足半导体行业对载体纯度的严苛要求。未来技术发展趋势将聚焦于超精密加工、生物基材料适配与AI自主优化,纳米级模具制造技术可使孔径精度达±mm,生物可降解材料挤条工艺通过酶解辅助成型,将降解周期控制精度提升至±3天,


