


青州泰嘉机械有限公司带您一起了解寿光金属模具淬火中心的信息,不锈钢回火工艺不锈钢回火主要针对马氏体不锈钢零部件定制优化,是解决不锈钢淬火后硬脆、应力开裂、耐蚀性下降的关键工艺。马氏体不锈钢淬火后内部组织不稳定,存在残余应力,且抗冲击性能极差,通过℃控温回火,可有效消除淬火残余应力,细化马氏体金相组织,调和工件硬度与韧性。同时能稳定不锈钢内部碳化物分布,避免碳元素析出导致的耐腐蚀性衰减,让不锈钢工件既保留高硬度、高耐磨特性,又恢复优良防锈抗蚀能力,适配化工、工程机械、精密设备不锈钢配件使用。
寿光金属模具淬火中心,不锈钢渗碳工艺不锈钢渗碳是针对低碳不锈钢工件的特种化学热处理工艺,专门解决低碳不锈钢硬度低、耐磨性差、无法适配摩擦工况的题。由于低碳不锈钢本身塑性好、韧性高,但表层易磨损,通过高温富碳环境渗碳处理,可在工件表层形成高碳硬化层,再配合淬火回火工艺,实现表层高硬耐磨、心部强韧抗冲击的性能结构。同时工艺可控制渗层厚度,避免渗碳过度影响不锈钢耐蚀性,适配不锈钢齿轮、销轴、精密传动配件的表面强化加工。耐磨焊缝淬火强化工艺针对设备耐磨焊接部位磨损快、强度低的题,耐磨焊缝淬火强化工艺可局部提升焊缝耐磨抗压性能。通过高频局部快速加热,让焊缝区域快速达到奥氏体化温度,再快速冷却,细化焊缝表层金相晶粒,大幅提升焊缝硬度与致密度。该工艺仅作用于焊缝耐磨区域,不损伤周边母材韧性,可有效解决刮板、衬板、输送设备焊接耐磨部位的磨损、掉皮、凹坑题,显著提升焊接耐磨构件的使用寿命。
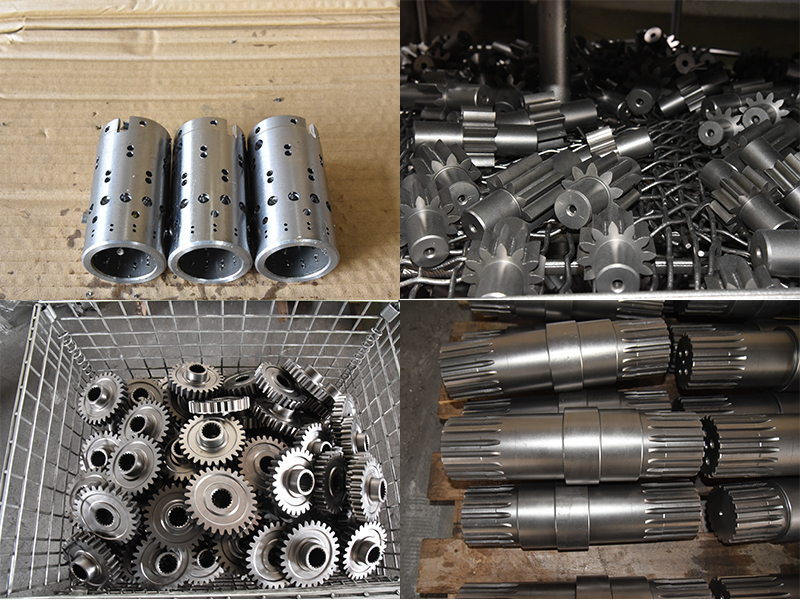
焊缝回火厂,工程机械齿轮渗碳淬火工艺工程机械齿轮承受重载啮合、强冲击磨损,渗碳淬火复合工艺是强化齿轮性能的核心方案。先对齿轮整体高温渗碳,让齿面、齿顶形成高碳硬化层,提升表层耐磨性;再通过淬火固化硬化组织,保证齿面高硬度;最后配套回火处理,消除应力、提升齿根韧性,防止齿根断裂。处理后的工程机械齿轮齿面耐磨抗损耗、齿根强韧抗断裂,传动稳定、故障率低,适配装载机、挖掘机、起重机等设备的重载传动系统。零部件渗碳工艺零部件渗碳是针对低碳钢、低合金钢零部件的化学热处理工艺,专为解决工件表层不耐磨、心部韧性不足的行业痛点设计。工艺在℃高温富碳介质环境下,让活性碳原子持续渗入工件表层,形成高碳渗层,再配合淬火回火处理,使零部件表层获得超高硬度与耐磨性,心部依旧保留低碳材质的强韧特性。这种外硬内韧的性能结构,适配齿轮、轴类、销轴等传动承重零部件,可有效抵御表面磨损、冲击断裂,大幅提升零部件在重载传动工况下的使用寿命。
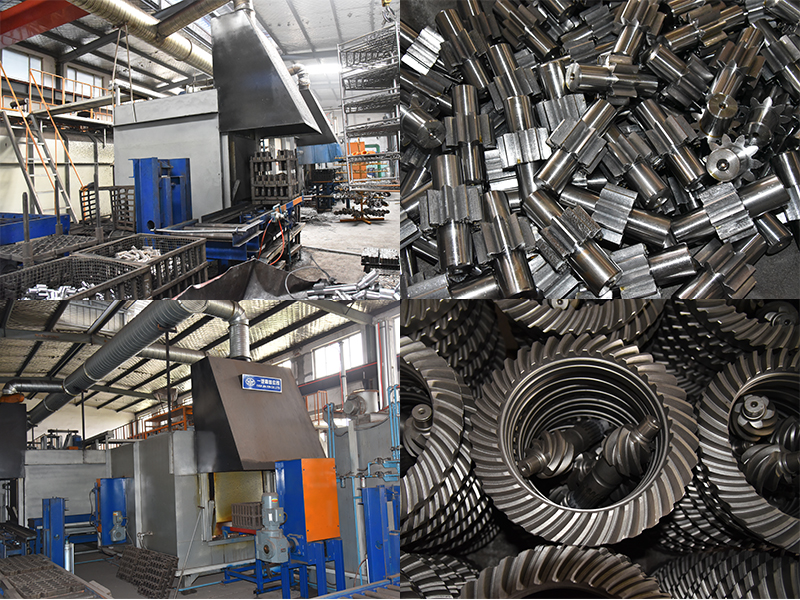
液压机械回火工厂,金属模具回火工艺金属模具淬火后内部存在巨大残余应力,材质硬而脆,直接投入使用极易出现崩角、开裂、变形报废,回火是模具定型提质的关键工序。模具回火多采用多次分级回火工艺,通过控温加热、恒温保温、缓慢冷却,消解淬火残余应力,细化模具内部金相组织,均衡模具整体硬度与韧性。同时可稳定模具尺寸精度,避免模具长期高温作业出现形变,提升模具抗疲劳、抗冲击性能,适配高频次、高强度的模具冲压成型工况。热作模具淬火工艺热作模具长期在高温、高压、冲击工况下工作,易出现高温软化、磨损、塌陷、开裂,专属淬火工艺适配热作模具特殊工况。工艺采用高温预热、匀速升温、分级淬火的方式,避免模具因温差过大产生开裂变形,让模具内部组织均匀细化,高温硬度与热稳定性大幅提升。淬火后的热锻、热压、压铸模具,抗高温软化、抗热疲劳、抗磨损性能显著增强,可长期耐受高温冲压成型作业,不易出现表层塌陷、细微裂纹。
重载焊缝渗碳强化工艺重载设备焊接焊缝韧性充足但表层耐磨性不足,长期摩擦冲击易磨损失效,重载焊缝渗碳强化工艺可针对性补强焊缝性能。通过局部可控渗碳技术,在焊缝表层形成致密高碳硬化层,提升焊缝表面硬度与耐磨抗冲击能力,同时不破坏焊缝心部韧性与母材结构。处理后的重载焊缝可有效抵御砂石摩擦、物料冲刷、重载撞击,解决重载设备焊接部位易磨损、易凹陷的题,大幅提升重工焊接构件的耐用度。工程机械整体热处理工艺工程机械整体热处理针对大型机架、动臂、斗杆、履带架等厚重构件,采用全套热处理工艺优化整体力学性能。大型工程机械构件经过锻造、焊接、机加工后,内部存在大量复合应力与组织缺陷,通过退火去应力、淬火强化、回火提质的组合工艺,可细化构件金相组织,消除加工与焊接残余应力,提升构件整体强度、韧性与抗冲击疲劳性能。有效解决工程机械重载作业中构件变形、开裂、疲劳损坏等题,保障整机结构稳定性,适配矿山、基建等恶劣作业场景。


